Изготовить штампованную деталь: цены от производителя
2026-11-04
- Факторы формирования стоимости при заказе штампованных деталей
- Технологические этапы производства: от идеи до серии
- Материаловедение в штамповке: выбор сырья
- Сварка и сборка штампованных узлов
- Система контроля качества и сертификация
- Критерии выбора надежного поставщика штампованных изделий
- Экономическая эффективность и долгосрочное партнерство
- Заключение: комплексный подход к производству штамповок
Факторы формирования стоимости при заказе штампованных деталей
Запрос «изготовить штампованную деталь» часто подразумевает не просто поиск исполнителя, а необходимость понимания структуры затрат и критериев оценки коммерческих предложений. В промышленном производстве цена готового изделия редко бывает фиксированной величиной для всех заказчиков; она формируется под воздействием сложного комплекса технологических, экономических и логистических факторов. Понимание этих механизмов позволяет закупщикам и инженерам оптимизировать бюджет проекта еще на стадии проектирования, избегая скрытых издержек на этапах серийного выпуска.
Ключевым заблуждением является сравнение исключительно конечной цены за единицу продукции без учета амортизации инструментальной оснастки и подготовительных работ. Для малых и средних партий стоимость изготовления пресс-формы или штампа может составлять до 60–70% от общих расходов проекта. И наоборот, при крупносерийном производстве (сотни тысяч единиц) доля стоимости оснастки в цене одной детали становится negligible (ничтожно малой), а главными драйверами цены становятся скорость цикла штамповки, расход материалов и уровень автоматизации процесса.
Также важно различать понятия «цена материала» и «цена обработки». В штамповке коэффициент использования материала (КИМ) играет решающую роль. Эффективная раскладка детали на листе позволяет снизить объем отходов, что напрямую влияет на себестоимость. Производители, обладающие собственными инженерными центрами для симуляции процессов штамповки (например, с использованием ПО AutoForm или Pam-Stamp), могут предложить оптимизированные геометрии заготовок, которые экономят сырье без ущерба для прочности изделия.
Влияние сложности геометрии и требований к точности
Геометрическая сложность детали определяет количество переходов (операций) в штампе и тип необходимого оборудования. Простые плоские детали или детали с неглубокой вытяжкой могут изготавливаться на однопозиционных прессах с относительно недорогой оснасткой. Однако сложные кузовные элементы, такие как лонжероны, пороги или панели крыши, требуют многопозиционной прогрессивной штамповки или передачи между несколькими прессами в линии.
Требования к точности также существенно влияют на цену. Стандартные допуски по ГОСТ или ISO для холодной штамповки обычно составляют ±0.1–0.5 мм в зависимости от толщины материала. Если конструкция требует более жестких допусков (например, для последующей роботизированной сварки или сборки с элементами интерьера), это necessitates (требует) применения высокоточных станков с ЧПУ для изготовления рабочих органов штампа, а также внедрения систем лазерного контроля качества на выходе. Каждый дополнительный микрон точности экспоненциально увеличивает стоимость изготовления инструмента и время его наладки.
Технологические этапы производства: от идеи до серии
Процесс, позволяющий изготовить штампованную деталь высокого качества, представляет собой строго регламентированную последовательность этапов. Нарушение или упрощение любого из них ведет к риску получения брака, особенно при работе с высокопрочными сталями или алюминиевыми сплавами, которые широко применяются в современном автомобилестроении для облегчения конструкции.
Проектирование и инженерный анализ (CAE)
Первый этап — это не работа с металлом, а работа с цифровыми моделями. Инженеры-технологи проводят виртуальное моделирование процесса формования. На этом этапе выявляются потенциальные дефекты: разрывы материала, складки, пружинение (springback) и неравномерное утонение стенки. Пружинение — это эффект возврата упругих деформаций после снятия нагрузки, который особенно критичен для высокопрочных сталей. Без корректного учета пружинения в 3D-модели штампа готовая деталь не будет соответствовать чертежу.
Именно на этапе CAE-анализа определяется оптимальная стратегия штамповки: будет ли это глубокая вытяжка, гибка, отбортовка или их комбинация. Выбор стратегии влияет на количество необходимых операций и, следовательно, на стоимость оснастки. Компании с развитым инженерным блоком, таким как ООО «Шанхай Чжунда Автомобильные Штампованные Детали», интегрируют этот этап в полный цикл производства, что позволяет минимизировать риски еще до резки первого листа металла.
Изготовление штамповой оснастки
Штамп — это сердце процесса. Качество поверхности рабочей части штампа напрямую определяет качество поверхности детали. Для изготовления матриц и пуансонов используются специальные инструментальные стали, прошедшие термообработку для достижения необходимой твердости (обычно 58–62 HRC). Обработка ведется на прецизионных фрезерных и электроэрозионных станках.
Особое внимание уделяется полировке рабочих поверхностей. Например, при производстве декоративных элементов или деталей, видимых в салоне автомобиля, требуется зеркальная полировка. В практике передовых производителей, таких как Shanghai Zhongda, достигнуты показатели шероховатости Ra ≤ 0,05 мкм и уровня блеска 530–600 GU для нержавеющих сталей. Такая обработка обеспечивает не только эстетический вид, но и улучшает условия скольжения материала при формовании, снижая риск задиров.
Пробная штамповка и отладка (Try-out)
После сборки штампа проводится серия пробных оттисков. На этом этапе измеряются геометрические параметры деталей, проверяется соответствие чертежам и проводится визуальный контроль поверхности. Выявленные отклонения корректируются путем ручной доводки (шлифовки) рабочих поверхностей штампа или изменения настроек пресса. Этот итеративный процесс продолжается до достижения стабильного качества, соответствующего требованиям заказчика. Для ответственных автомобильных компонентов этот этап может включать проверку на свариваемость и сборку с сопрягаемыми деталями.
Материаловедение в штамповке: выбор сырья
Выбор материала является одним из главных факторов, определяющих как технологичность изготовления, так и конечные эксплуатационные характеристики детали. Современные требования к безопасности и экологичности автомобилей диктуют использование широкого спектра материалов, каждый из которых имеет свои особенности поведения при штамповке.
Высокопрочные и сверхвысокопрочные стали (HSS/UHSS)
Применение сталей с пределом текучести свыше 500 МПа (а в некоторых случаях до 1500 МПа и выше) позволяет значительно уменьшить толщину стенок деталей при сохранении их прочности. Это ключевой тренд в снижении массы кузова. Однако такие материалы обладают низкой пластичностью и высоким уровнем пружинения. Их штамповка требует специального подхода: использования гидравлических прессов с контролируемым усилием прижима, специальных смазок и иногда подогрева заготовки (горячая штамповка).
Производство элементов пассивной безопасности, таких как усиливающие сборки порогов, лонжероны и поперечные балки, невозможно без применения высокопрочных сталей. Опыт работы с такими материалами требует глубокого понимания их реологических свойств. Компания Shanghai Zhongda, являясь поставщиком категории А для SAIC Volkswagen более 20 лет, накопила значительный опыт в формовании высокопрочных сталей, обеспечивая высокую точность и повторяемость результатов даже для сложных пространственных конструкций.
Алюминиевые сплавы и легкие материалы
Алюминий активно вытесняет сталь в производстве капотов, дверей и крышек багажника благодаря своему низкому удельному весу. Однако алюминий склонен к образованию трещин при вытяжке и имеет тенденцию к налипанию на инструмент. Для работы с алюминием требуется тщательная очистка поверхности инструмента, применение специфических смазочных материалов и контроль температуры. Кроме того, алюминий обладает памятью формы, что усложняет процесс стабилизации геометрии после штамповки.
Нержавеющие стали и декоративные элементы
Для деталей, подверженных агрессивному воздействию среды или выполняющих декоративную функцию, используются аустенитные нержавеющие стали. Их особенность — высокая вязкость и склонность к упрочнению в процессе деформации. Примером высокотехнологичного применения нержавеющей стали является производство зеркальных решеток радиатора. Такие изделия, применяемые, например, в премиальных версиях электромобилей (как в случае с Zeekr 009), требуют не только сложной формовки, но и последующей гальванополировки и защиты покрытия. Способность производителя обеспечить целостность зеркального слоя после глубокой вытяжки является маркером высокого технологического уровня.
Сварка и сборка штампованных узлов
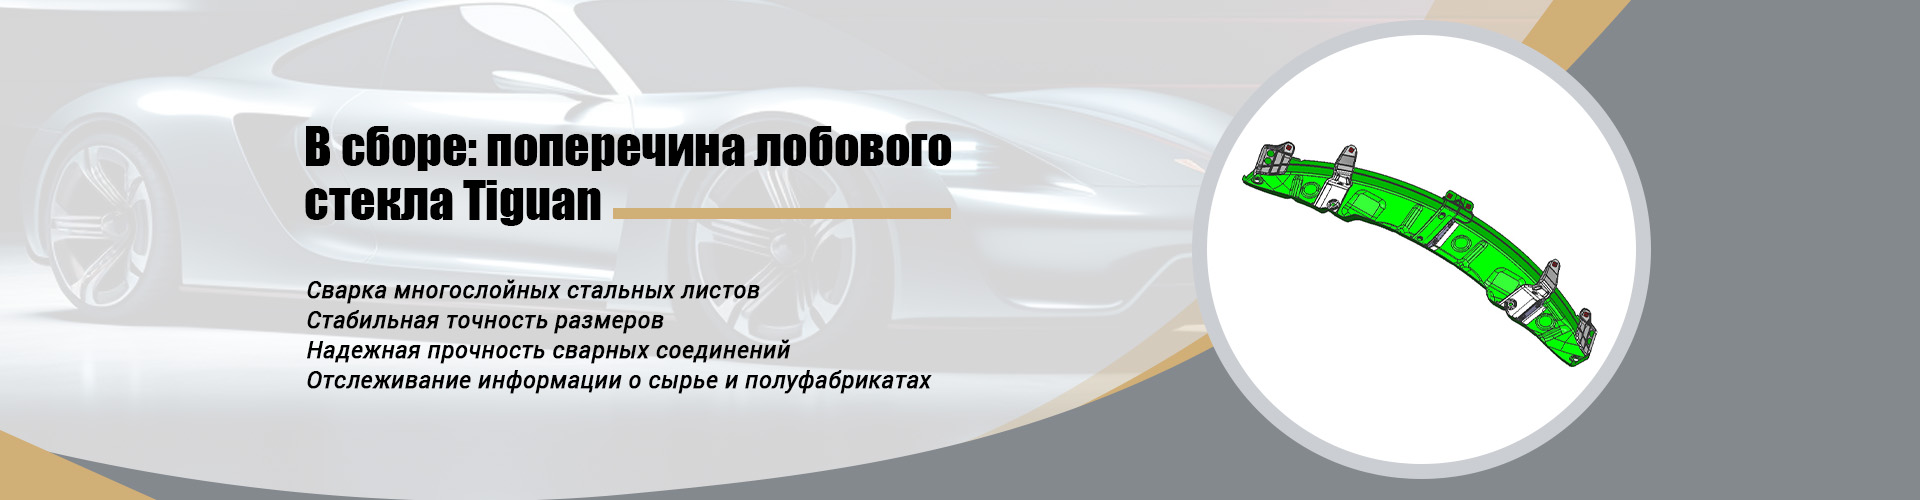
В современном автомобилестроении штампованная деталь редко используется как отдельная единица. Чаще всего она является частью сложного сварного узла. Поэтому компетенции производителя должны выходить за рамки простой штамповки и включать в себя технологии соединения материалов.
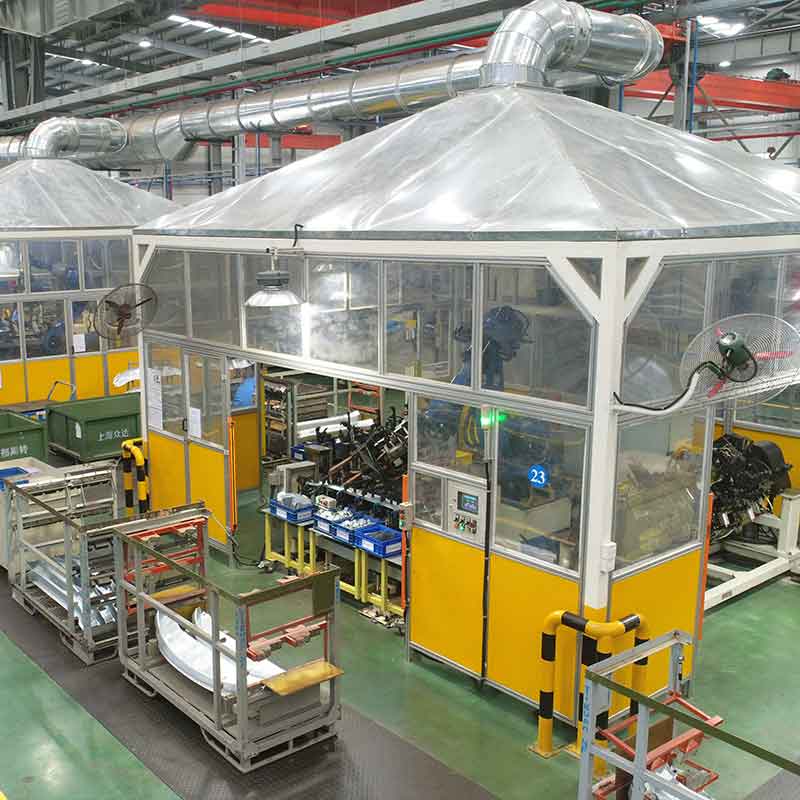
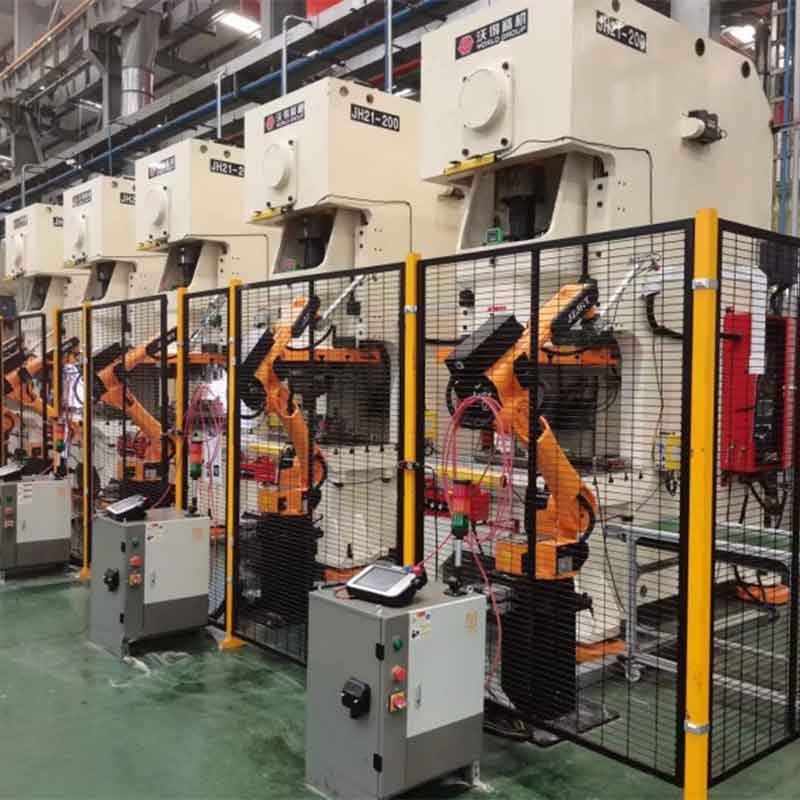
Роботизированная контактная сварка является основным методом соединения кузовных панелей. Качество сварного шва зависит от чистоты поверхности штампованных деталей, точности их взаимного расположения (зазоры и перекосы) и параметров сварочного тока. Наличие автоматизированных сварочных линий позволяет гарантировать стабильность качества каждого соединения. Стратегия «нулевого брака», реализуемая на передовых предприятиях, подразумевает многоступенчатый контроль: от ультразвуковой проверки качества точки сварки до финального геометрического контроля всего узла на измерительных машинах (CMM).
Особую сложность представляет сварка разнородных материалов (например, стали с алюминием или разных марок сталей). Для решения таких задач применяются технологии лазерной сварки, клепки (flow drill screws) или клеевого соединения. Интеграция этих процессов в единый производственный поток позволяет поставлять заказчику готовые модули, готовые к установке на конвейере автозавода, что снижает логистические и сборочные издержки клиента.
Система контроля качества и сертификация
Доверие к производителю штампованных деталей строится на прозрачности и строгости системы контроля качества. В автомобильной промышленности стандартом де-факто является международная спецификация IATF 16949. Соответствие этому стандарту означает, что на предприятии внедрены процессы предотвращения дефектов, снижения вариативности и непрерывного улучшения.
Инструментальный контроль и метрология
Контроль геометрии осуществляется с помощью координатно-измерительных машин (КИМ/CMM), лазерных сканеров и ручных измерительных инструментов. Для каждой новой детали разрабатывается программа измерений, которая проверяет ключевые контрольные точки (RPS-система). Отклонения фиксируются и анализируются статистически. Если процесс выходит за пределы контрольных границ, производство останавливается для выявления причины.
Лабораторные испытания
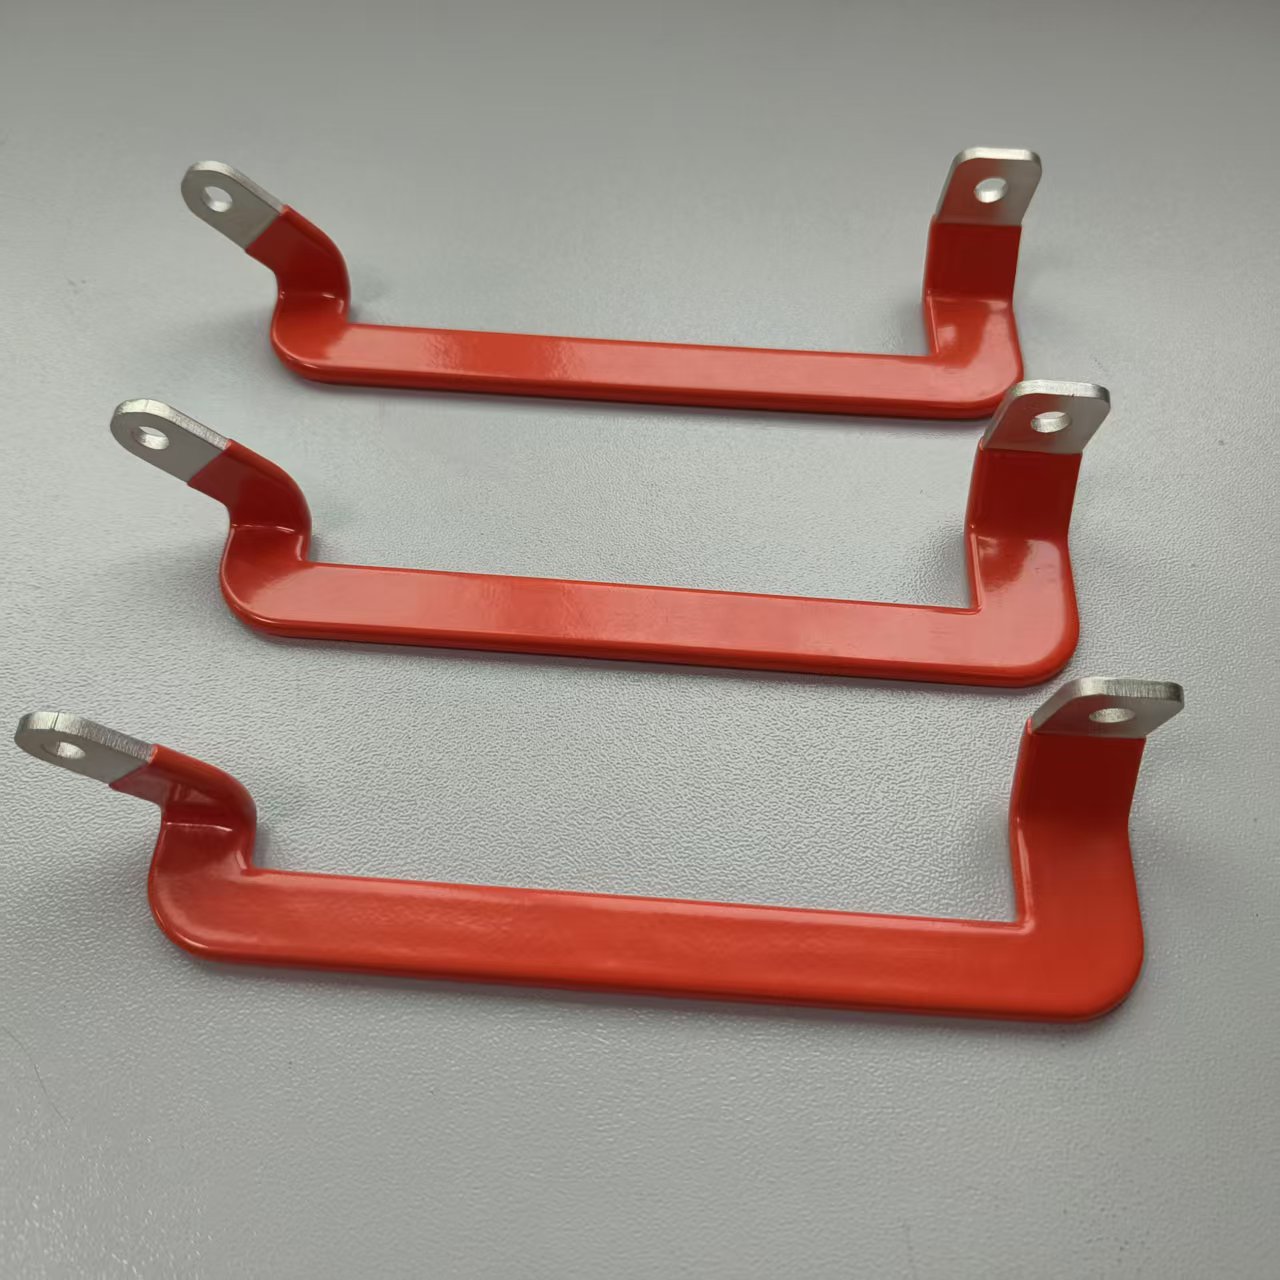
Помимо геометрического контроля, проводятся механические испытания образцов: проверка твердости, испытание на растяжение, тесты на коррозионную стойкость (в камерах солевого тумана) и проверка качества покрытий. Для деталей, работающих в условиях высоких нагрузок или агрессивных сред, такие тесты являются обязательными. Например, медно-алюминиевые шины, используемые в электротранспорте и энергетике, должны выдерживать напряжение до 3 кВ и обеспечивать эффективный теплоотвод. Их производство требует строгого контроля изоляции (термоусадочные трубки PPS и PI) и качества контакта между разнородными металлами.
Критерии выбора надежного поставщика штампованных изделий
При решении задачи «изготовить штампованную деталь» для серийного производства, выбор партнера должен основываться на комплексной оценке его возможностей. Цена не должна быть единственным критерием. Ниже приведены ключевые аспекты, которые следует учитывать при аудите потенциального поставщика.
- Вертикальная интеграция производства. Предпочтение следует отдавать компаниям, которые контролируют весь цикл: от проектирования штампов и их изготовления до собственно штамповки, сварки и финальной сборки. Это устраняет риски рассогласования ответственности между разными подрядчиками и ускоряет решение проблем при возникновении отклонений.
- Опыт работы с ведущими OEM-производителями. Наличие статуса поставщика категории А для крупных автоконцернов (таких как Volkswagen, General Motors, Mercedes-Benz) является лучшим подтверждением способности предприятия соблюдать жесткие требования по качеству, срокам и объемам. Долгосрочные партнерства с такими гигантами, как SAIC General Motors, Magna-Cosma и Hydro Aluminium, свидетельствуют о надежности бизнес-процессов.
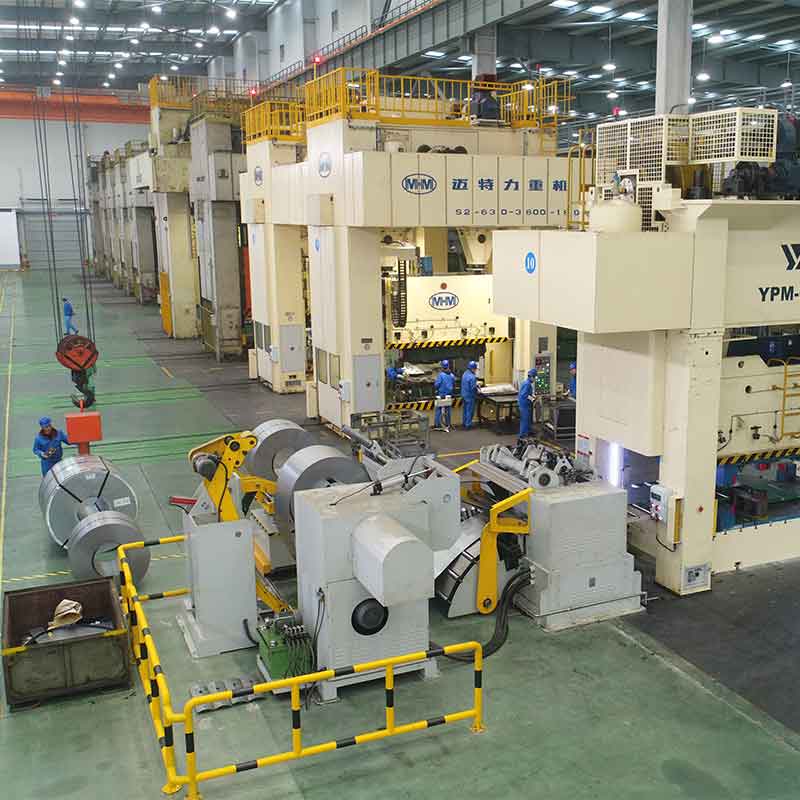
- Технологическое оснащение и парк оборудования. Наличие современных высокоскоростных прессов, роботизированных сварочных комплексов и собственного парка металлообрабатывающих станков для изготовления штампов гарантирует независимость от внешних факторов и возможность гибкого управления производственным графиком.
- Инженерный потенциал и интеллектуальная собственность. Количество патентов на изобретения и полезные модели отражает способность компании к инновациям и решению нестандартных задач. Предприятие с сильным R&D-блоком может предложить клиенту оптимизацию конструкции детали для снижения ее стоимости без потери функциональности.
- Масштаб производственных площадей и персонал. Большая производственная площадь (например, 65 000 м²) и квалифицированный штат специалистов (более 200 человек) обеспечивают резерв мощностей для выполнения крупных заказов и масштабирования производства в случае роста спроса со стороны заказчика.
Экономическая эффективность и долгосрочное партнерство
Сотрудничество с высокотехнологичным производителем, таким как ООО «Шанхай Чжунда Автомобильные Штампованные Детали», основанное на принципах прозрачности и технического совершенства, позволяет клиентам не просто закупать детали, а оптимизировать всю цепочку создания стоимости. Благодаря опыту, накопленному с 1986 года, компания способна предлагать решения, которые балансируют между высокой прочностью, малой массой и экономической целесообразностью.
Примером такого подхода является производство сложных сварных узлов кузова и элементов пассивной безопасности. Использование передовых методов высокоточной штамповки зеркальных поверхностей из нержавеющей стали или формования высокопрочных сталей позволяет создавать компоненты, отвечающие самым строгим мировым стандартам. Продукция, интегрированная в конструкции автомобилей брендов Li Auto, NIO и Tesla, демонстрирует способность производителя адаптироваться к требованиям нового поколения мобильности, включая электромобили и премиальный сегмент.
Важным аспектом экономической эффективности является снижение общего веса автомобиля за счет применения облегченных конструкций и высокопрочных материалов. Это напрямую влияет на энергопотребление электромобилей и расход топлива традиционных авто, что становится конкурентным преимуществом для конечного автопроизводителя. Поставщик, способный обеспечить стабильное качество таких деталей, становится стратегическим партнером, а не просто исполнителем заказов.
Заключение: комплексный подход к производству штамповок
Процесс, позволяющий качественно изготовить штампованную деталь, является многогранным и требует глубокой экспертизы в области материаловедения, механики деформируемого твердого тела, инструментального производства и автоматизации. Рынок предлагает множество игроков, но лишь немногие обладают полным циклом компетенций, необходимым для реализации сложных проектов «под ключ».
Успешная реализация проекта зависит от правильного выбора технологии на этапе проектирования, точности изготовления оснастки, стабильности свойств исходного материала и rigor (строгости) системы контроля качества. Компании, инвестирующие в развитие собственных инженерных центров, модернизацию парка оборудования и обучение персонала, способны предлагать рынку продукцию, соответствующую глобальным стандартам качества.
Для российских и международных заказчиков, ищущих надежного партнера в сфере автомобильной штамповки, ключевыми факторами выбора остаются доказанный опыт работы с лидерами отрасли, наличие сертификатов международного уровня и способность к технологической кооперации. Предприятия с историей, подобной истории Shanghai Zhongda, демонстрируют, что сочетание традиционного мастерства и современных цифровых технологий является залогом устойчивой конкурентоспособности на рынке высокоточных металлических компонентов.
В конечном итоге, цена штампованной детали — это отражение ценности, которую производитель вкладывает в каждый этап: от идеи до готового узла. Инвестиции в качество на ранних стадиях окупаются стабильностью поставок, отсутствием рекламаций и высоким уровнем удовлетворенности конечного потребителя автомобилем.