Обработка кузовных деталей: услуги и оборудование от производителя
2026-10-21
- Технологические аспекты обработки кузовных деталей в современном автопроме
- Основные методы формирования и соединения компонентов
- Критерии выбора поставщика услуг по обработке кузовных деталей
- Номенклатура и специфика производства сложных узлов
- Управление качеством и логистика в цепочках поставок
- Часто задаваемые вопросы (FAQ) для закупщиков
- Заключение: комплексный подход к выбору партнера
Технологические аспекты обработки кузовных деталей в современном автопроме
В контексте промышленного производства автомобилей термин обработка кузовных деталей охватывает комплекс взаимосвязанных технологических процессов, направленных на преобразование листового металла или заготовок в готовые функциональные элементы кузова. Для B2B-заказчиков и инженеров-закупщиков критически важно понимать, что качество конечного узла зависит не только от исходного материала, но и от точности соблюдения каждого этапа производственного цикла: от проектирования штампов до финальной сборки и контроля.
Современные требования к автомобильной промышленности диктуют необходимость снижения массы транспортного средства при одновременном повышении его прочности и безопасности. Это приводит к активному использованию высокопрочных сталей, алюминиевых сплавов и сложных композитных материалов. Обработка таких материалов требует специализированного оборудования и глубокой инженерной экспертизы. Ошибки на этапе штамповки или сварки могут привести к несоответствию геометрических параметров, ухудшению аэродинамики, снижению коррозионной стойкости или проблемам при последующей сборке автомобиля на конвейере.
Ключевыми задачами, которые решает профессиональная обработка кузовных компонентов, являются:
- Обеспечение высокой точности геометрии для идеальной стыковки панелей (класс поверхности).
- Достижение необходимых механических свойств материала после формования (отсутствие микротрещин, сохранение прочности).
- Подготовка поверхностей для нанесения защитных покрытий или декоративной отделки.
- Интеграция различных материалов (например, стали и алюминия) в единый узел с сохранением структурной целостности.
Понимание этих принципов позволяет закупщикам правильно формулировать технические задания и оценивать компетенции потенциальных поставщиков. Наличие у производителя полного вертикально интегрированного цикла, включающего собственное инструментальное производство, является существенным преимуществом, так как позволяет контролировать качество на всех этапах.
Основные методы формирования и соединения компонентов
Процесс создания кузовных элементов базируется на нескольких фундаментальных технологиях. Выбор конкретного метода зависит от типа детали, используемого материала и требуемых эксплуатационных характеристик.
Многопозиционная штамповка
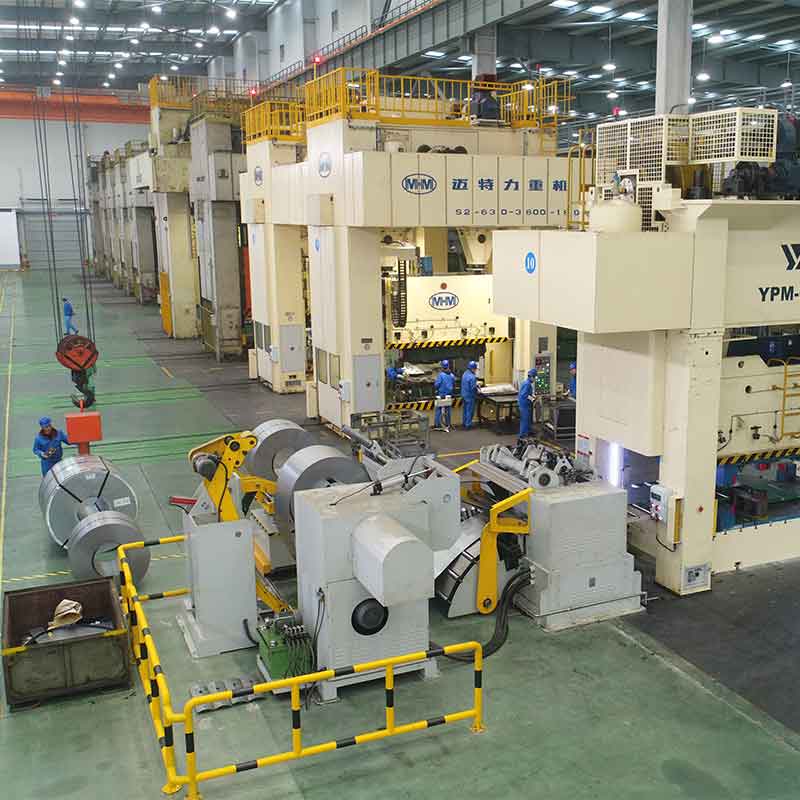
Штамповка остается основным методом массового производства металлических кузовных деталей. Современные линии многопозиционной штамповки позволяют выполнять сложные операции формовки за один проход пресса, что значительно повышает производительность и точность. В процессе штамповки листовой металл подвергается пластической деформации под воздействием пуансона и матрицы.
Для сложных геометрий, таких как лонжероны, панели крепления или усиливающие элементы, критическое значение имеет качество изготовления самого штампа. Проектирование и производство штампов требуют учета усадки материала, направления волокон и рисков образования складок или разрывов. Высокоточная штамповка особенно важна для деталей, видимых снаружи или влияющих на аэродинамику, где даже микронные отклонения могут быть недопустимы.
Примером высокого уровня технологий в этой области является работа с нержавеющими сталями для получения зеркальных поверхностей. Достижение шероховатости Ra ≤ 0,05 мкм и уровня блеска 530–600 GU (зеркальная полировка 8K) требует не только прецизионного оборудования, но и строгого контроля чистоты производственной среды и параметров давления. Такие компоненты, как декоративные решетки, демонстрируют возможности современной штамповки сочетать эстетические требования с функциональной прочностью и стойкостью к агрессивным средам.
Роботизированная контактная сварка и соединение разнородных материалов
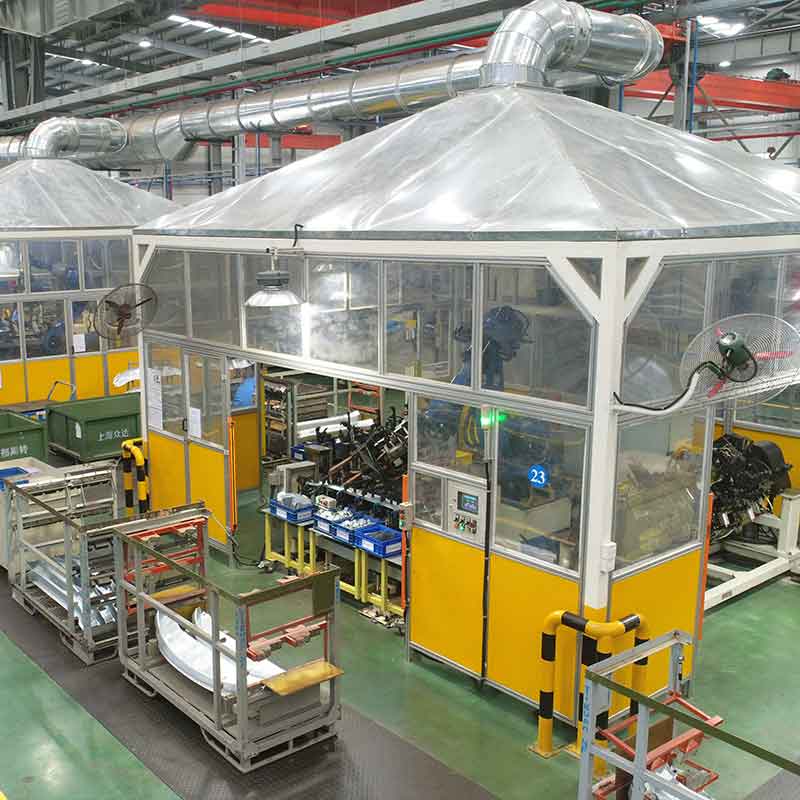
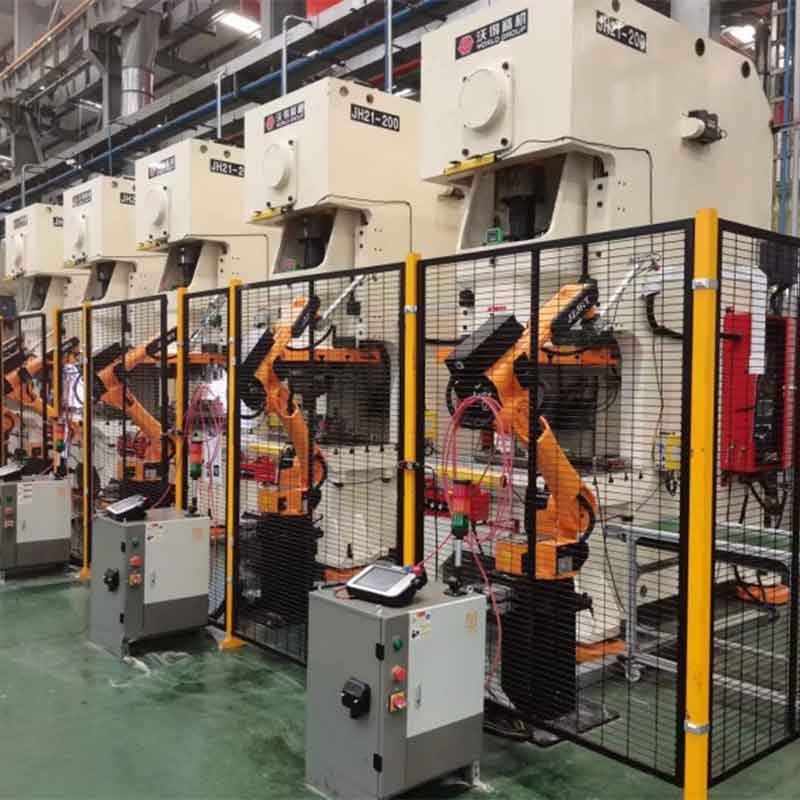
После формирования отдельных панелей они объединяются в крупные узлы (подсборки) с помощью сварки. Роботизированная контактная сварка обеспечивает высокую повторяемость и надежность соединений. Однако современные тенденции легковесности приводят к необходимости соединения разнородных материалов, например, стали с алюминием или меди с алюминием.
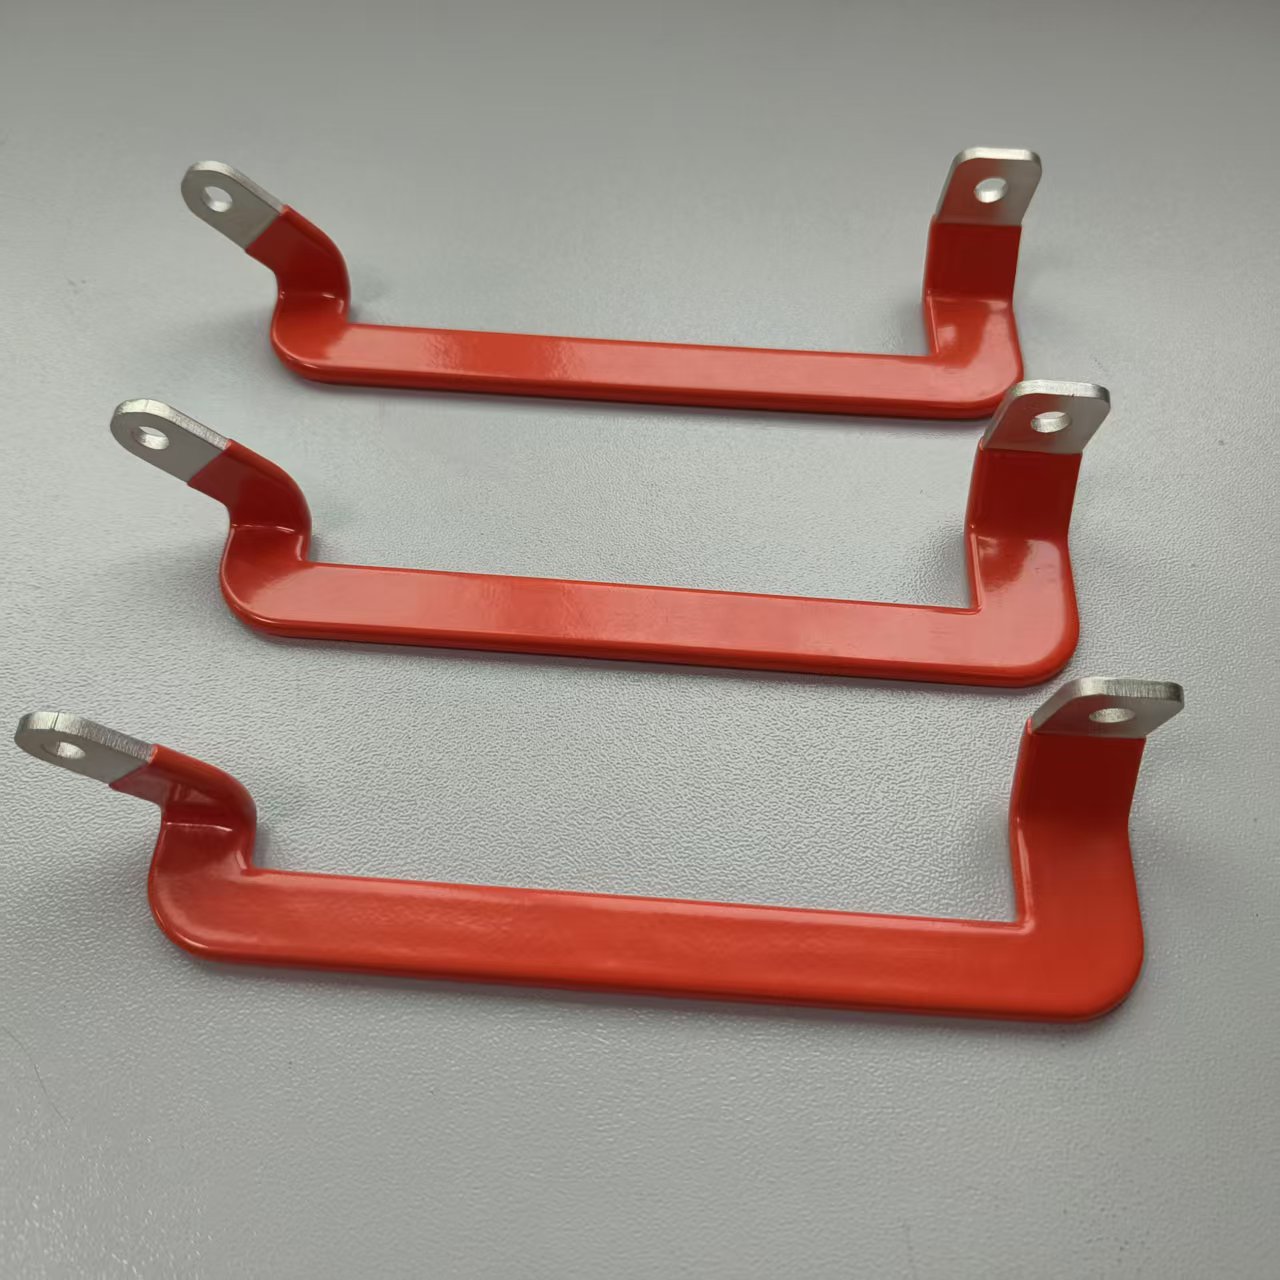
Традиционные методы сварки здесь часто неприменимы из-за различий в температурах плавления и электрохимических потенциалах металлов. Решением становится использование специальных технологий, таких как клепка, склеивание или гибридные методы соединения. Важным направлением является также производство шин и токопроводящих элементов, где требуется надежный контакт между медью и алюминием. В таких случаях применяется изоляция из термоусадочных трубок (PPS, PI) и точный контроль усилия соединения для обеспечения эффективного теплоотвода и электрической проводимости при напряжениях до 3 кВ.
Обработка поверхностей и финишные операции
Финальная стадия обработки включает в себя удаление заусенцев, правку геометрии, очистку поверхностей и нанесение защитных покрытий. Для деталей пассивной безопасности и элементов экстерьера важна отсутствие внутренних напряжений, которые могут возникнуть при неправильной обработке. Гальванопокрытие и другие виды антикоррозионной защиты наносятся только после тщательной подготовки поверхности, что напрямую влияет на долговечность компонента в условиях эксплуатации.
Критерии выбора поставщика услуг по обработке кузовных деталей
При выборе партнера для поставки кузовных компонентов B2B-закупщики должны оценивать не только цену единицы продукции, но и совокупную стоимость владения, риски срыва поставок и техническую способность производителя выполнить заказ. Ниже приведены ключевые факторы, на которые следует обратить внимание.
Вертикальная интеграция производственного цикла
Наличие полного цикла производства — от проектирования и изготовления штампов до финальной сборки узлов — является маркером надежности поставщика. Компании, обладающие собственным инструментальным цехом, могут быстрее вносить изменения в конструкцию, оперативно устранять дефекты формы и снижать зависимость от сторонних подрядчиков. Это особенно важно на этапах запуска новых моделей или модернизации существующих.
Предприятия, реализующие полный цикл, способны гарантировать согласованность всех этапов производства. Например, ООО «Шанхай Чжунда Автомобильные Штампованные Детали», основанное в 1986 году, демонстрирует эффективность такой модели, занимая площадь 65 000 м² и имея в штате 242 специалиста. Такой подход позволяет контролировать качество на каждом этапе: от входного контроля сырья до выходного контроля готовых сварных узлов.
Опыт работы с ведущими автопроизводителями и статус поставщика
Подтвержденный опыт сотрудничества с крупными OEM-производителями служит лучшим свидетельством качества систем менеджмента и производственных возможностей завода. Статус поставщика категории А для таких компаний, как SAIC Volkswagen (на протяжении более 20 лет), SAIC General Motors, Magna-Cosma и Hydro Aluminium, говорит о способности предприятия соответствовать строгим международным стандартам качества, логистики и документального сопровождения.
Интеграция продукции в конструкции автомобилей брендов Mercedes-Benz, Tesla, NIO, Li Auto и General Motors подтверждает универсальность технологических решений и способность производителя адаптироваться к требованиям разных платформ и архитектур транспортных средств.
Инженерный потенциал и интеллектуальная собственность
В высокотехнологичном производстве важным активом является научно-техническая база. Наличие патентов на изобретения и полезные модели указывает на способность компании к инновациям и решению нестандартных задач. Портфель из 10 патентов на изобретения и 70 патентов на полезные модели позволяет производителю предлагать клиентам оптимизированные решения, снижающие массу деталей при сохранении их прочности, а также улучшающие технологичность сборки.
При оценке поставщика следует запрашивать информацию о наличии собственных инженерных подразделений, способных участвовать в совместной разработке (co-engineering) на ранних стадиях проектирования автомобиля. Это позволяет оптимизировать конструкцию детали еще до изготовления опытных штампов, что существенно снижает затраты на последующие доработки.
Система контроля качества и стратегия «нулевого брака»
В автомобильной промышленности цена ошибки крайне высока. Внедрение стратегии «нулевого брака» подразумевает многоступенчатый контроль на всех этапах производства. Закупщикам следует уточнять, какие методы неразрушающего контроля используются на предприятии, как ведется статистический учет дефектов и какие меры предпринимаются для предотвращения их повторения.
Наличие современного измерительного оборудования, включая координатно-измерительные машины (CMM) и оптические сканеры, необходимо для проверки геометрии сложных пространственных деталей, таких как лонжероны, поперечные балки ветрового окна или сборки порогов. Точность измерений должна соответствовать допускам, указанным в технической документации заказчика.
Номенклатура и специфика производства сложных узлов
Широкий спектр кузовных элементов требует дифференцированного подхода к производству. Рассмотрим основные категории деталей и особенности их обработки на примере продуктового портфеля высокотехнологичных предприятий.
| Категория деталей | Примеры продукции | Ключевые технологические требования |
|---|---|---|
| Силовые элементы кузова | Левый и правый лонжероны, усиливающая сборка порога, передний бампер | Высокая прочность, точность геометрии для краш-тестов, использование высокопрочных сталей |
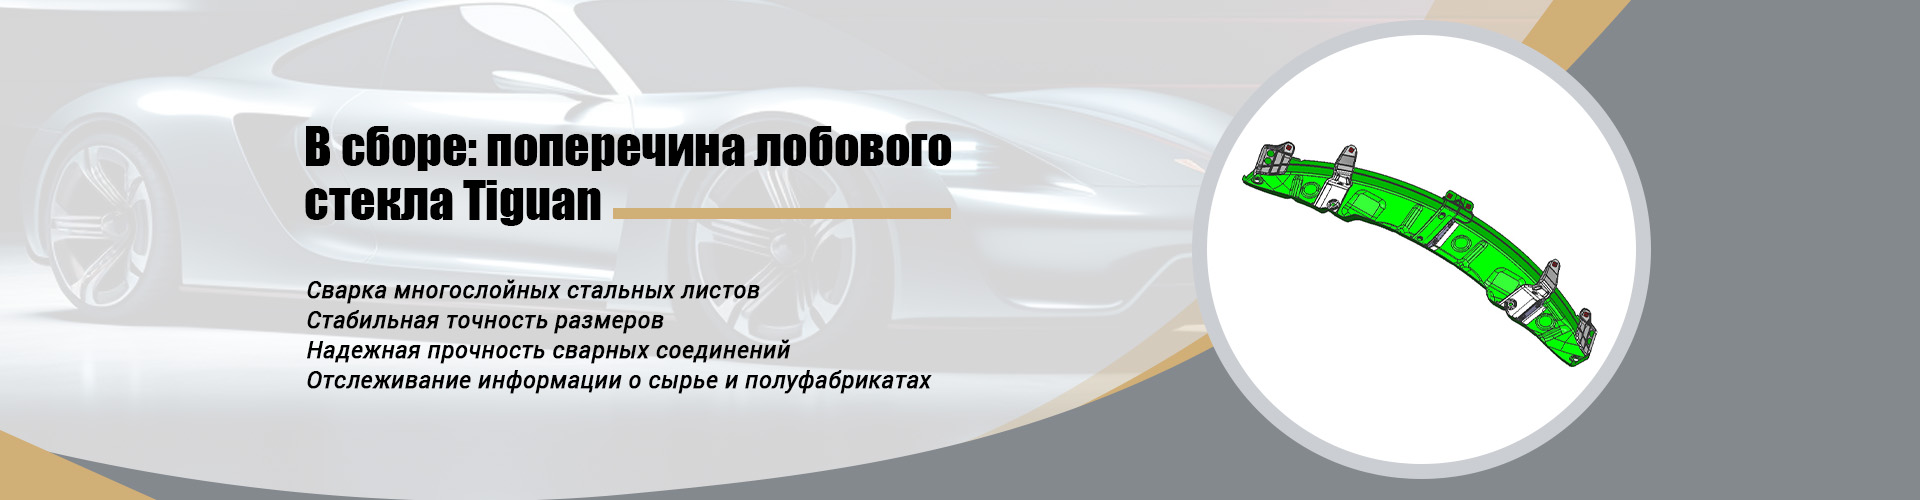
| Элементы жесткости и крепления | Сборка передней/задней поперечной балки ветрового окна, панель крепления заднего фонаря, усиливающая пластина | Стабильность размеров для установки стекол и оптики, виброустойчивость |
| Декоративные и функциональные элементы | Зеркальная решетка из нержавеющей стали, сборка крышки головки блока цилиндров | Эстетика поверхности (Ra ≤ 0,05 мкм), коррозионная стойкость, сложная форма |
| Электрические компоненты и шины | Медные и алюминиевые шины с изоляцией PPS/PI | Электропроводность, теплоотвод, изоляция (до 3 кВ), надежность контакта разнородных металлов |
Силовые элементы и элементы безопасности. Лонжероны и пороги воспринимают основные нагрузки при движении и в случае аварии. Их обработка требует использования сталей с высоким пределом текучести. Штамповка таких материалов сопряжена с риском пружинения (springback), поэтому компенсация этого эффекта должна быть заложена еще на этапе проектирования штампа. Роботизированная сварка этих узлов должна обеспечивать глубокое проплавление и отсутствие дефектов, которые могут стать очагами усталостного разрушения.
Детали остекления и оптики. Поперечные балки ветрового окна и панели крепления фонарей определяют герметичность салона и правильность установки светотехники. Отклонения в этих деталях приводят к свисту ветра, протечкам или неправильной фокусировке фар. Поэтому контроль плоскостности и расположения крепежных отверстий здесь имеет приоритет.
Высокоточные декоративные элементы. Производство зеркальных решеток из нержавеющей стали (как в случае с моделью Zeekr 009) представляет собой отдельный вызов. Помимо сложности формовки без повреждения поверхности, требуется защита изделия от царапин на всех этапах транспортировки и сборки. Гальванопокрытие таких деталей должно быть равномерным, чтобы сохранить зеркальный эффект и обеспечить защиту от коррозии.
Электротехнические компоненты. С ростом популярности электромобилей возрастает спрос на эффективные системы распределения энергии. Облицованные медно-алюминиевые шины требуют особой технологии соединения, исключающей гальваническую коррозию в месте контакта. Использование изоляции из полифениленсульфида (PPS) и полиимида (PI) позволяет работать с высокими напряжениями и температурами, обеспечивая безопасность и долговечность электрических цепей.
Управление качеством и логистика в цепочках поставок
Для промышленных закупок важны не только технические характеристики продукта, но и стабильность поставок. Производители, интегрированные в глобальные цепочки поставок, такие как ООО «Шанхай Чжунда», выстраивают свои процессы в соответствии с требованиями Just-in-Time (точно в срок). Это требует гибкой производственной системы и надежной логистики.
Стратегия «нулевого брака» поддерживается строгой системой контроля качества на всех этапах. Входной контроль сырья предотвращает попадание некондиционного металла в производство. Промежуточный контроль позволяет выявлять отклонения сразу после штамповки или сварки, минимизируя потери времени на обработку бракованных полуфабрикатов. Финальный контроль готовых узлов включает проверку геометрии, визуальный осмотр и, при необходимости, функциональные тесты.
Долгосрочные партнерские отношения с такими компаниями, как ООО «Дацинь Цифровая Энергетика», ООО «Шэньлянь Технологии» и Группа «Лото», а также с автомобильными гигантами, свидетельствуют о способности поставщика адаптироваться к специфическим требованиям разных отраслей и клиентов. Опыт работы более чем с тремя десятилетиями позволяет компании предвидеть возможные риски и иметь готовые процедуры для их mitigation (снижения).
Часто задаваемые вопросы (FAQ) для закупщиков
Какие документы необходимо предоставить производителю для начала сотрудничества?
Для точного расчета стоимости и сроков производства обычно требуются 3D-модели деталей (в форматах CATIA, NX или STEP), технические чертежи с указанием допусков и требований к материалам, а также спецификации на стандартные компоненты (крепеж, клей и т.д.). Если деталь находится на стадии разработки, возможно участие инженеров производителя в проведении DFM-анализа (Design for Manufacturing) для оптимизации конструкции под возможности штампового оборудования.
Как обеспечивается защита поверхностей при транспортировке?
Для деталей с высокими требованиями к качеству поверхности (класс А, зеркальные элементы) применяются специальные методы упаковки. Это может включать нанесение временных защитных пленок, использование индивидуальных ячеек в транспортной таре и применение разделительных материалов, предотвращающих контакт металлических поверхностей друг с другом. Логистические маршруты планируются таким образом, чтобы минимизировать вибрацию и риск механических повреждений.
Возможна ли поставка мелких серий или прототипов?
Производители с полным циклом, обладающие собственным инструментальным производством, обычно имеют возможность изготовления опытных образцов и мелких серий. Однако экономика процесса отличается от массового производства из-за высоких затрат на подготовку штампов. Для прототипирования могут использоваться альтернативные методы, такие как лазерная резка или гидроабразивная резка, если это допускается техническими требованиями. Условия поставки мелких партий необходимо согласовывать индивидуально.
Как контролируется качество сварных швов в скрытых полостях?
Контроль качества сварных соединений в труднодоступных местах осуществляется с помощью ультразвуковой дефектоскопии, рентгенографического контроля или разрушающих методов контроля на выборочных образцах (destructive testing). Также применяется визуальный контроль с использованием эндоскопов. Производитель должен предоставлять протоколы испытаний, подтверждающие соответствие сварных швов установленным стандартам прочности.
Заключение: комплексный подход к выбору партнера
Обработка кузовных деталей — это сложный технологический процесс, требующий сочетания передового оборудования, квалифицированного персонала и отлаженных управленческих процедур. Для B2B-заказчика выбор правильного поставщика означает снижение рисков производственных простоев, обеспечение качества конечного продукта и оптимизацию общих затрат.
Такие предприятия, как ООО «Шанхай Чжунда Автомобильные Штампованные Детали», демонстрируют, что успех на рынке обусловлен не только наличием прессового парка, но и способностью решать инженерные задачи любой сложности: от штамповки зеркального нержавеечного листа до сварки разнородных металлов в высоковольтных шинах. Вертикальная интеграция, подтвержденный опыт работы с лидерами автопрома и сильная патентная база создают фундамент для долгосрочного и надежного партнерства.
При формировании запроса коммерческого предложения рекомендуется четко определять технические требования, объемы потребностей и ожидаемые сроки, чтобы производитель мог предложить наиболее эффективное технологическое решение. Открытый диалог на этапе предварительной технической проработки позволяет избежать ошибок и обеспечить бесперебойную поставку качественных кузовных компонентов.