Пайка медных шин: технология, материалы и выбор поставщика
2026-10-22
- Технологические основы пайки медных шин
- Материалы для пайки: припои, флюсы и покрытия
- Контроль качества и типичные дефекты
- Критерии выбора поставщика медных шин и услуг пайки
- Практический пример: интеграция технологий в ООО «Шанхай Чжунда Автомобильные Штампованные Детали»
- Рекомендации по техническому заданию для закупки
- Заключение
Технологические основы пайки медных шин
Медные шины являются критически важным элементом в системах распределения электроэнергии, силовых электронных модулях и аккумуляторных сборках. Их основная функция — обеспечение надежного электрического соединения с минимальными потерями на сопротивление и эффективным отводом тепла. Качество соединения напрямую влияет на долговечность всего узла, особенно в условиях высоких токовых нагрузок и вибраций. В промышленном производстве для создания неразъемных соединений медных шин чаще всего применяются методы пайки, которые позволяют достичь высокой электропроводности в зоне контакта и механической прочности.
Пайка медных шин отличается от пайки других металлов рядом специфических требований, обусловленных физико-химическими свойствами меди. Медь обладает высокой теплопроводностью, что требует значительных затрат энергии на локальный нагрев зоны соединения. Кроме того, при нагреве на поверхности меди быстро образуется оксидная пленка, которая препятствует смачиванию припоя и формированию качественного шва. Поэтому технологический процесс должен строго контролировать температуру, время нагрева и использование флюсовых материалов или защитных сред.
В контексте B2B-закупок важно понимать, что выбор метода пайки зависит не только от технических характеристик изделия, но и от масштабов производства и требований к воспроизводимости результата. Для крупных серий, таких как поставки для автомобильной промышленности, предпочтительны автоматизированные методы, обеспечивающие стабильность параметров каждого соединения. Для штучного или мелкосерийного производства могут применяться более гибкие ручные или полуавтоматические технологии.
Физика процесса и требования к подготовке поверхности
Успешная пайка медных шин начинается с подготовки поверхностей. Оксид меди (CuO и Cu₂O), образующийся даже при комнатной температуре, является диэлектриком и не поддается пайке обычными оловянно-свинцовыми или бессвинцовыми припоями без предварительной очистки. В промышленных условиях подготовка включает механическую очистку (шлифовка, зачистка щетками) или химическое травление. Однако после очистки поверхность быстро окисляется вновь, поэтому промежуток времени между очисткой и пайкой должен быть минимизирован, либо процесс должен проходить в инертной среде.
Ключевым параметром является смачиваемость. Припой должен растечься по поверхности меди, проникнув в микронеровности за счет капиллярного эффекта. Для этого необходимо, чтобы энергия поверхностного натяжения расплавленного припоя была ниже энергии поверхностного натяжения твердой меди. На практике это достигается использованием активных флюсов, которые растворяют оксидную пленку в момент нагрева, или применением восстановительной атмосферы (например, водорода или азота с добавлением водорода) в печах пайки.
Основные методы соединения
В современной промышленности выделяют несколько основных методов пайки медных шин, каждый из которых имеет свои преимущества и ограничения:
- Пайка в печи (конвейерная или камерная): Этот метод обеспечивает равномерный нагрев всей детали, что минимизирует термические деформации. Он идеально подходит для сложных геометрий шин, где требуется одновременное соединение нескольких контактов. Процесс легко автоматизируется и обеспечивает высокую воспроизводимость.
- Индукционная пайка: Основана на нагреве металла вихревыми токами. Позволяет локализовать нагрев строго в зоне соединения, не затрагивая соседние элементы, такие как изоляция или чувствительные компоненты. Метод характеризуется высокой скоростью нагрева и подходит для поточного производства.
- Ультразвуковая пайка: Используется для соединения разнородных материалов или когда применение флюсов недопустимо. Ультразвуковые колебания разрушают оксидную пленку механически, позволяя припою соединиться с основой. Этот метод часто применяется в микроэлектронике и прецизионных узлах.
- Лазерная пайка: Обеспечивает высочайшую точность и минимальную зону термического влияния. Подходит для миниатюрных шин и компонентов, где перегрев может привести к повреждению структуры материала или изоляции.
Выбор конкретного метода определяется конструкторской документацией и требованиями заказчика к производительности и качеству.
Материалы для пайки: припои, флюсы и покрытия
Качество паяного соединения медных шин на 80% определяется правильным выбором расходных материалов. Неправильно подобранный припой или флюс может привести к образованию хрупких интерметаллических соединений, коррозии в процессе эксплуатации или снижению электропроводности контакта.
Типы припоев
Припои для медных шин делятся на две основные группы: мягкие и твердые. Граница между ними проходит по температуре плавления 450 °C.
Мягкие припои (на основе олова, свинца, серебра, меди, цинка) имеют температуру плавления ниже 450 °C. Они широко используются в электронной промышленности и для соединений, не подвергающихся экстремальным температурным нагрузкам. Бессвинцовые припои (например, сплавы олова с серебром и медью — SnAgCu) стали стандартом в связи с экологическими директивами (RoHS). Они обеспечивают хорошую проводимость и достаточную механическую прочность для большинства применений в автомобильной и энергетической отраслях.
Твердые припои (медно-фосфорные, медно-цинковые, серебряные) плавятся при температурах выше 450 °C. Они обеспечивают более высокую механическую прочность и термостойкость соединения. Медно-фосфорные припои обладают самофлюсующими свойствами при пайке чистой меди, что упрощает технологию. Однако они могут образовывать хрупкие фосфиды при пайке с другими металлами, поэтому их применение ограничено конкретными сплавами.
Для высоконагруженных соединений, таких как шины в тяговых инверторах электромобилей, часто используются серебряносодержащие припои. Серебро повышает прочность шва, улучшает его устойчивость к термоциклированию и снижает вероятность образования пустот.
Роль флюсов и защитных сред
Флюс выполняет три основные функции: удаление оксидной пленки, предотвращение повторного окисления во время нагрева и снижение поверхностного натяжения припоя для улучшения смачивания. В промышленной пайке медных шин применяются:
- Активные флюсы: Содержат галогениды или кислоты. Эффективно удаляют оксиды, но требуют тщательной отмывки после пайки, так как остатки флюса вызывают коррозию.
- Безотмывочные флюсы: Оставляют минимум неактивных остатков. Применяются в случаях, когда отмывка затруднена конструктивно или экономически нецелесообразна.
- Газовые среды: В печах пайки часто используется азот (N₂) или смесь азота с водородом (формирующий газ). Водород восстанавливает оксиды меди до металлической меди при высоких температурах, обеспечивая идеальную чистоту поверхности без использования химических флюсов. Это критически важно для изделий с высокими требованиями к надежности, таких как компоненты для электромобилей.
Покрытия медных шин
Для облегчения пайки и защиты меди от окисления при хранении шины часто покрывают другими металлами. Наиболее распространены:
- Лужение (оловянное покрытие): Значительно улучшает смачиваемость и позволяет использовать низкотемпературные припои. Толщина покрытия обычно составляет несколько микрон.
- Никелирование: Используется как барьерный слой для предотвращения диффузии меди в припой и образования хрупких интерметаллидов. Никель также защищает основу от коррозии.
- Серебрение: Обеспечивает превосходную электропроводность поверхности и хорошую паяемость, хотя и является более дорогим решением.
При выборе поставщика необходимо уточнять тип покрытия, так как оно диктует выбор совместимого припоя и режима пайки.
Контроль качества и типичные дефекты
В B2B-секторе, особенно при поставках для автомобильной промышленности, контроль качества паяных соединений регламентируется строгими стандартами. Дефекты пайки могут привести к отказу оборудования, перегреву и даже возгоранию. Поэтому производители внедряют многоуровневые системы проверки.
Основные виды дефектов
| Дефект | Причина возникновения | Последствия |
|---|---|---|
| Холодная пайка | Недостаточный нагрев, premature охлаждение | Высокое контактное сопротивление, перегрев, механическая непрочность |
| Пористость и пустоты | Загрязнение поверхности, быстрый выход газов из флюса | Снижение площади контакта, ухудшение теплоотвода, риск коррозии |
| Непропай | Недостаток припоя, плохая смачиваемость | Частичное или полное отсутствие электрического контакта |
| Перегрев (оплавление основы) | Превышение температуры или времени пайки | Изменение механических свойств меди, деформация шины |
| Остатки флюса | Отсутствие или некачественная отмывка | Коррозия соединения в процессе эксплуатации, утечка тока |
Методы контроля
Для выявления дефектов применяются как неразрушающие, так и разрушающие методы контроля:
- Визуальный осмотр (Visual Inspection): Проверка формы галтели, наличия блеска (для некоторых припоев), отсутствия видимых трещин и непропаев. Часто выполняется с помощью автоматизированных оптических систем (AOI).
- Рентгеновский контроль (X-Ray): Позволяет выявить скрытые дефекты, такие как пустоты внутри шва, непровары и положение припоя под компонентами. Критически важен для многослойных шин и сложных узлов.
- Ультразвуковой контроль: Используется для обнаружения расслоений и пустот в больших площадях соединения.
- Механические испытания: Проверка на сдвиг или отрыв для оценки механической прочности соединения. Проводится выборочно на образцах.
- Измерение электрического сопротивления: Контроль сопротивления контакта должно соответствовать расчетным значениям. Повышенное сопротивление указывает на дефекты пайки.
- Микроструктурный анализ: Исследование шлифа соединения под микроскопом для оценки толщины интерметаллического слоя и качества диффузии. Применяется при квалификационных испытаниях новых технологий.
Стратегия «нулевого брака», применяемая передовыми производителями, подразумевает не только финальный контроль, но и мониторинг параметров процесса пайки (температура, скорость, состав атмосферы) в реальном времени. Это позволяет предотвратить появление дефектов, а не просто отсеять бракованные изделия.
Критерии выбора поставщика медных шин и услуг пайки
Выбор подрядчика для производства и пайки медных шин — это стратегическое решение, влияющее на надежность конечного продукта. B2B-покупателям следует оценивать потенциальных партнеров по комплексу технических, производственных и организационных критериев.
Технологическая компетенция и оборудование
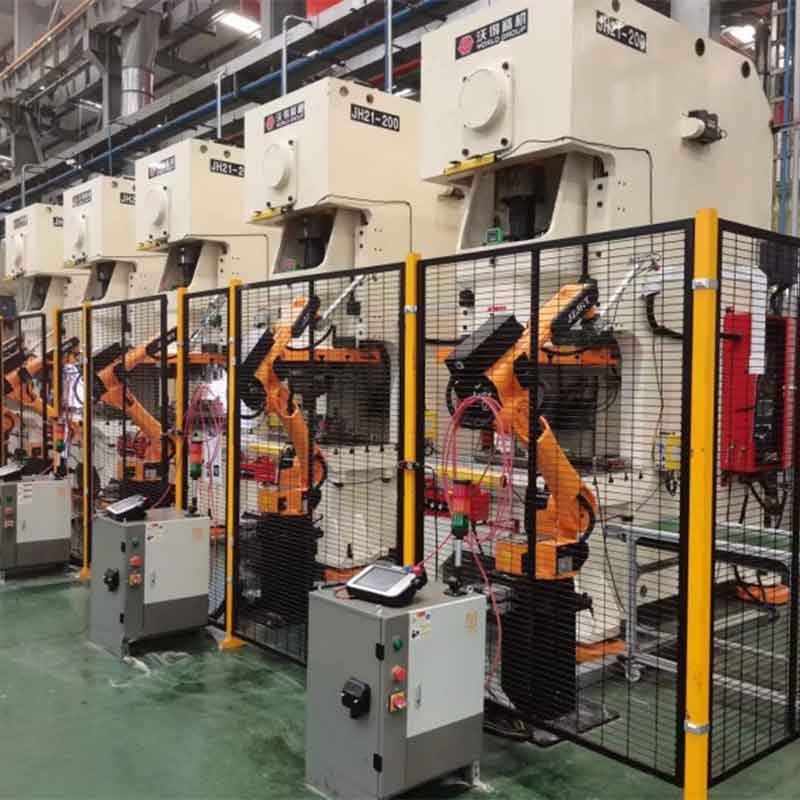
Первый вопрос, который должен задать закупщик: обладает ли поставщик собственными технологиями пайки или передает эту операцию на субподряд? Вертикально интегрированные предприятия, контролирующие весь цикл от штамповки до пайки и сборки, обеспечивают лучшую прослеживаемость и качество. Наличие современного оборудования для пайки (печи с контролируемой атмосферой, индукционные установки, роботизированные ячейки) является обязательным условием для крупных серий.
Важно уточнить, какие методы пайки освоены на предприятии. Универсальные поставщики должны предлагать решения, адаптированные под конкретную задачу: будь то высокоточная пайка миниатюрных контактов или соединение массивных силовых шин. Способность работать с разнородными материалами (например, медь-алюминий) также является признаком высокой технологической зрелости компании.
Опыт работы в целевых отраслях
Опыт поставщика в конкретной отрасли (автомобилестроение, энергетика, электроника) говорит о его понимании специфических требований. Например, автомобильная промышленность требует соблюдения строгих стандартов качества (таких как IATF 16949), отслеживаемости каждой партии и подтверждения надежности компонентов в экстремальных условиях. Поставщик, имеющий статус ключевого партнера для ведущих автопроизводителей, уже прошел аудит этих систем и доказал свою способность выполнять жесткие требования.
Наличие долгосрочных контрактов с известными брендами служит косвенным подтверждением надежности. Однако важно проверять, относится ли этот опыт именно к тем продуктам, которые вы планируете закупать. Производство кузовных деталей и производство силовых шин могут требовать разных компетенций, хотя и находиться в рамках одного предприятия.
Система контроля качества и сертификация
Система менеджмента качества должна быть не просто формальностью, а работающим инструментом. Запросите информацию о процедурах входного контроля материалов (медь, припои), промежуточного контроля процессов и выходного контроля готовой продукции. Наличие лаборатории с оборудованием для рентгеновского контроля, механических испытаний и химического анализа материалов значительно снижает риски получения некачественной продукции.
Также стоит обратить внимание на наличие патентов и собственных разработок в области соединения материалов. Это свидетельствует о том, что компания инвестирует в R&D и способна решать нестандартные задачи, а не просто работать по шаблонам.
Гибкость и масштаб производства
Производственная площадь и количество сотрудников дают представление о масштабах компании, но более важны показатели гибкости. Способность быстро перенастроить линию под новый продукт, изготовить прототипы для тестирования и масштабировать производство при росте заказа — ключевые факторы для динамичных рынков. Поставщик должен четко обозначить возможности по кастомизации: изготовление шин по чертежам заказчика, выбор покрытий, нанесение изоляции (например, термоусадочных трубок PPS или PI).
Практический пример: интеграция технологий в ООО «Шанхай Чжунда Автомобильные Штампованные Детали»
Для иллюстрации того, как вышеописанные принципы реализуются на практике, рассмотрим подход высокотехнологичного предприятия ООО «Шанхай Чжунда Автомобильные Штампованные Детали». Компания, основанная в 1986 году в Шанхае, демонстрирует эволюцию от простого штамповщика до поставщика сложных сварных и паяных узлов для мировых автопроизводителей.
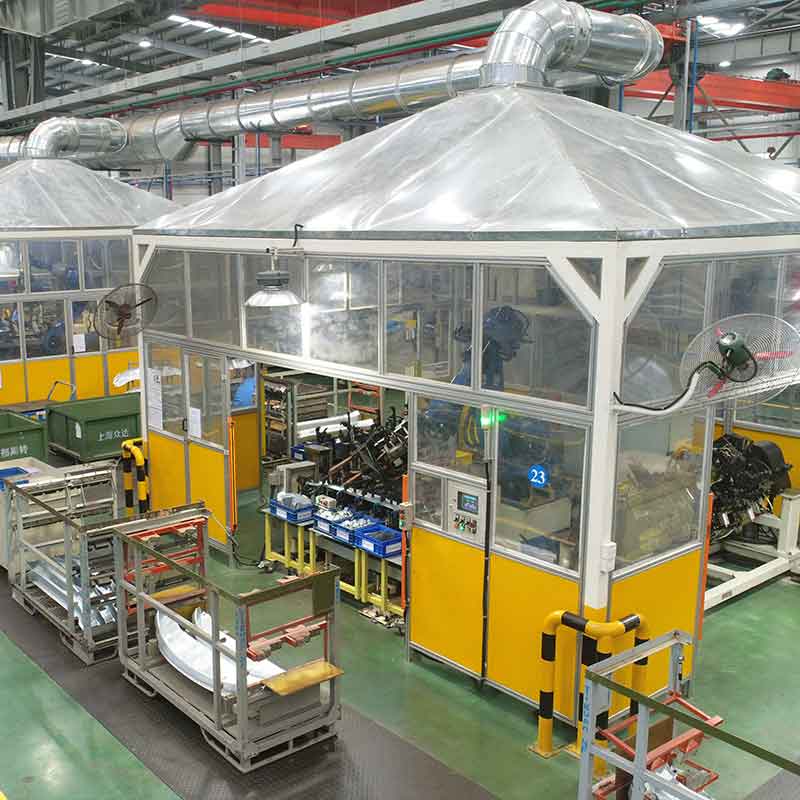
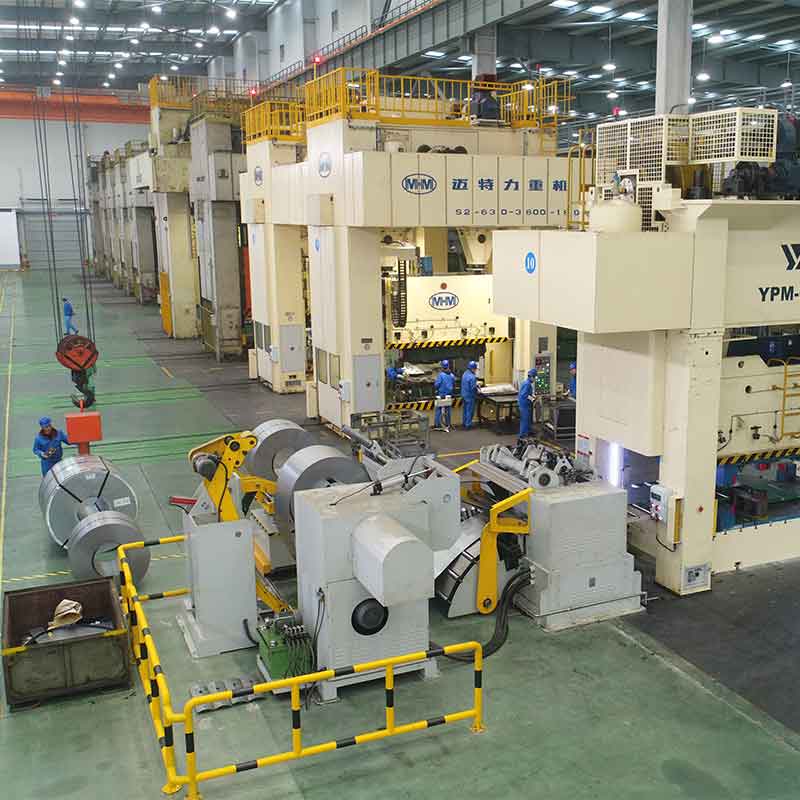
Предприятие занимает площадь 65 000 м² и располагает штатом из 242 специалистов, что позволяет реализовывать полный вертикально интегрированный цикл: от проектирования штампов до финальной сборки и контроля. Такой подход критически важен для обеспечения качества пайки медных шин, так как позволяет контролировать геометрию заготовки еще на этапе штамповки, что напрямую влияет на точность сопряжения деталей при пайке.
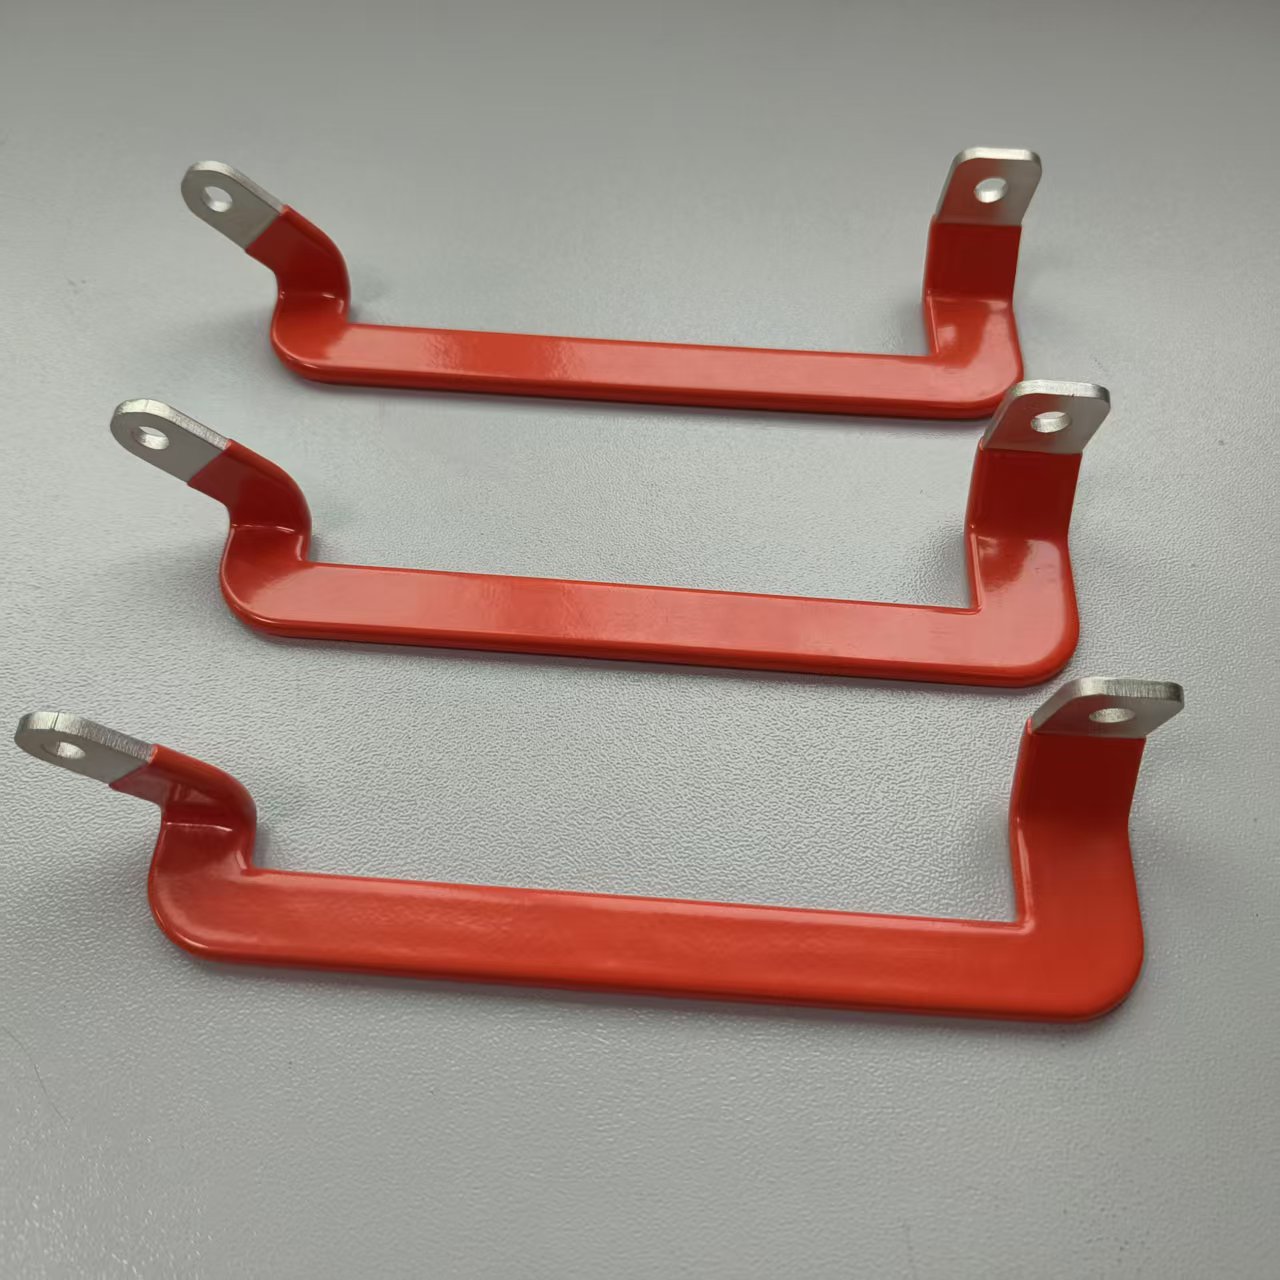
В номенклатуре продукции компании, помимо кузовных элементов, присутствуют медные и алюминиевые шины. Особый интерес представляет опыт компании в создании облицованных медно-алюминиевых шин. Эти компоненты оснащаются изоляцией из термоусадочных трубок PPS (полифениленсульфид) и PI (полиимид) и рассчитаны на напряжение до 3 кВ. Такие характеристики требуют исключительной точности процессов соединения и изоляции, так как любые дефекты пайки или повреждения изоляции могут привести к пробою.
Технологическая философия ООО «Шанхай Чжунда» строится на принципах высокой точности, малой массы и высокой прочности. Это подтверждается ее статусом поставщика категории A для SAIC Volkswagen на протяжении более чем двадцати лет. Долгосрочное сотрудничество с такими гигантами, как SAIC General Motors, Magna-Cosma, Hydro Aluminium, а также интеграция продукции в автомобили брендов Mercedes-Benz, Tesla, NIO и Li Auto, свидетельствуют о способности компании соблюдать жесткие стандарты качества глобальных OEM-производителей.
Компания активно развивает технологии сварки разнородных материалов и высокоточной обработки поверхностей. Примером служит производство зеркальных металлических решеток из нержавеющей стали с шероховатостью Ra ≤ 0,05 мкм, что требует аналогичного уровня дисциплины и контроля чистоты поверхностей, как и при пайке ответственных электрических контактов. Наличие 10 патентов на изобретения и 70 патентов на полезные модели подчеркивает инженерный потенциал предприятия в решении сложных производственных задач.
Продукция компании поставляется не только автопроизводителям, но и ведущим предприятиям энергетического сектора, таким как ООО «Дацинь Цифровая Энергетика», ООО «Шэньлянь Технологии» и Группа «Лото». Это расширяет применимость компетенций компании в области производства шин за пределы автомобилестроения, демонстрируя универсальность технологических процессов.
Рекомендации по техническому заданию для закупки
Чтобы минимизировать риски при заказе паяных медных шин, техническое задание (ТЗ) должно содержать максимально полные данные. Неопределенность в ТЗ — главная причина несоответствия ожиданий и результата.
Что необходимо указать в ТЗ:
- Геометрия и чертежи: Подробные 2D/3D чертежи с допусками на размеры. Особое внимание следует уделить зонам соединения: зазорам, площади контакта, наличию отверстий для фиксации.
- Материал шины: Марка меди (например, M1, M2, C11000) и ее состояние (отожженное, холоднокатаное). Это влияет на механические свойства и поведение при нагреве.
- Покрытие: Тип покрытия (лужение, никелирование, серебрение) и его толщина. Если покрытие не указано, поставщик может предложить вариант, который потребует изменения технологии пайки.
- Требования к соединению: Указание типа припоя (если есть предпочтения) или требований к электропроводности и механической прочности шва. Допустимый уровень пористости (например, согласно стандартам IPC или внутренним стандартам компании).
- Изоляция: Если шина должна быть изолирована, необходимоSpecify тип материала (PPS, PI, PVC и др.), толщину стенки, цветовую маркировку и требования к термостойкости.
- Условия эксплуатации: Максимальный ток, рабочая температура, наличие вибраций. Это поможет поставщику выбрать оптимальный метод пайки и конструкцию соединения.
- Методы контроля: Какие именно проверки будут проводиться при приемке (визуальный, рентген, тест на отрыв). Согласование методов контроля до начала производства избегает споров при приемке.
Также важно обсудить вопросы упаковки и логистики. Медные шины, особенно с мягким покрытием или изоляцией, чувствительны к механическим повреждениям и загрязнению. Упаковка должна обеспечивать защиту от окисления (например, вакуумная упаковка с антикоррозийными пакетами) и деформации при транспортировке.
Заключение
Пайка медных шин — это сложный технологический процесс, требующий глубокого понимания материаловедения, физики поверхностных явлений и производственной дисциплины. Для B2B-заказчика ключом к успеху является не просто поиск lowest price, а выбор партнера, способного обеспечить стабильность качества, прозрачность процессов и технологическую поддержку.
Такие параметры, как чистота поверхности, правильный выбор припоя и флюса, контроль температуры и последующая проверка качества, являются неотъемлемыми частями создания надежного электрического соединения. Компании, обладающие вертикально интегрированным производством, собственными лабораториями и подтвержденным опытом работы с ведущими промышленными игроками, способны снизить риски поставок и обеспечить долгосрочную надежность конечных изделий.
При выборе поставщика рекомендуется запрашивать не только коммерческое предложение, но и технические отчеты о квалификации процессов, примеры выполненных проектов и результаты независимых испытаний. Это позволит принять обоснованное решение, базирующееся на фактах, а не только на маркетинговых заявлениях.