Сварка встык кузовных деталей: технология и оборудование от производителя
2026-10-20
- Технологические особенности сварки встык кузовных деталей
- Оборудование для реализации стыковой сварки в промышленных масштабах
- Материаловедческие аспекты и работа с высокопрочными сталями
- Контроль качества и обеспечение надежности сварных соединений
- Критерии выбора поставщика услуг по сварке кузовных деталей
- Часто задаваемые вопросы (FAQ) по технологии стыковой сварки
- Заключение: надежность как основа партнерства
Технологические особенности сварки встык кузовных деталей
Сварка встык является одним из ключевых методов соединения металлических элементов в современном автомобилестроении. В отличие от точечной контактной сварки, которая традиционно доминирует при сборке белых кузовов (BIW), стыковая сварка позволяет создавать непрерывные, герметичные и эстетически совершенные швы. Этот метод особенно востребован при производстве внешних панелей, силовых структур с высокими требованиями к жесткости, а также компонентов, где критически важна минимизация веса и сохранение аэродинамических свойств автомобиля.
Для B2B-заказчиков и инженеров-конструкторов понимание специфики сварки встык кузовных деталей необходимо для правильного выбора поставщика и оценки технологических возможностей производства. Процесс предполагает соединение кромок двух листов металла, расположенных в одной плоскости, без нахлеста. Это требует высочайшей точности подготовки кромок, контроля зазоров и управления термическими деформациями.
Физика процесса и требования к качеству соединения
Основная сложность стыковой сварки заключается в обеспечении полного провара по всей толщине листа при сохранении целостности обратной стороны шва. При неправильном подборе параметров возможны такие дефекты, как непровар, пережог или чрезмерное коробление детали. В автомобильной промышленности, где широко применяются высокопрочные стали (HSS) и сверхвысокопрочные стали (UHSS), контроль теплового ввода становится решающим фактором.
Качество стыкового шва оценивается по нескольким критериям:
- Геометрическая точность: отсутствие ступенек (смещения кромок) и превышения высоты шва над поверхностью детали. Для внешних панелей, таких как крышки капота, двери или крыша, эти требования особенно строгие, так как любой дефект будет виден после окраски.
- Механическая прочность: шов должен выдерживать нагрузки, сопоставимые с прочностью основного материала, или соответствовать заданным стандартам на разрыв и усталостную прочность.
- Герметичность: для элементов, подвергающихся воздействию влаги и дорожных реагентов, шов должен быть полностью непроницаемым.
Именно поэтому производители, специализирующиеся на сложных штампованных и сварных компонентах, внедряют многоступенчатый контроль качества. Например, в компании ООО «Шанхай Чжунда Автомобильные Штампованные Детали», реализующей полный цикл от проектирования штампов до финальной сборки, стратегия «нулевого брака» гарантирует стабильность геометрических параметров сварных узлов. Такой подход критически важен для поставщиков категории A, работающих с ведущими автопроизводителями, такими как SAIC Volkswagen, SAIC General Motors и другими международными брендами.
Оборудование для реализации стыковой сварки в промышленных масштабах
Выбор оборудования для сварки в стык кузовных деталей определяется материалом, толщиной листа, требуемой производительностью и геометрией изделия. В промышленном производстве преимущественно используются два основных метода: лазерная сварка и роликовая контактная сварка (шовная сварка). Каждый из них имеет свои технологические ниши и преимущества.
Лазерная сварка: точность и скорость
Лазерная сварка стала стандартом для премиального сегмента и массового производства современных автомобилей. Она обеспечивает узкий шов с минимальной зоной термического влияния, что снижает риск деформации тонколистовых материалов.
Ключевые преимущества лазерной технологии:
- Высокая скорость: процесс может достигать нескольких метров в минуту, что критично для конвейерной сборки.
- Эстетика: шов получается аккуратным, часто не требующим последующей шлифовки перед грунтованием.
- Гибкость: роботизированные лазерные головки могут обрабатывать сложные трехмерные поверхности, такие как стойки крыши или контуры дверных проемов.
Для реализации этого процесса требуются мощные лазерные источники (волоконные или дисковые) и прецизионные системы позиционирования. Оборудование должно обеспечивать стабильность фокусного пятна и защиту оптических компонентов от загрязнений, неизбежных в условиях штамповочного и сварочного производства.
Роликовая контактная сварка (шовная сварка)
Этот метод использует вращающиеся медные электроды-ролики, которые пропускают ток через соединяемые листы. Роликовая сварка идеально подходит для создания длинных непрерывных швов, например, при изготовке топливных баков, глушителей или определенных элементов кузова, где требуется полная герметичность.
В контексте кузовных деталей, роликовая сварка часто применяется для соединения усилительных элементов или внутренних панелей, где визуальная сторона шва не имеет первостепенного значения, но важна структурная целостность. Оборудование для шовной сварки должно обладать системой точного контроля давления роликов и силы тока, чтобы избежать продавливания металла и образования брызг.
Роботизация и автоматизация процессов
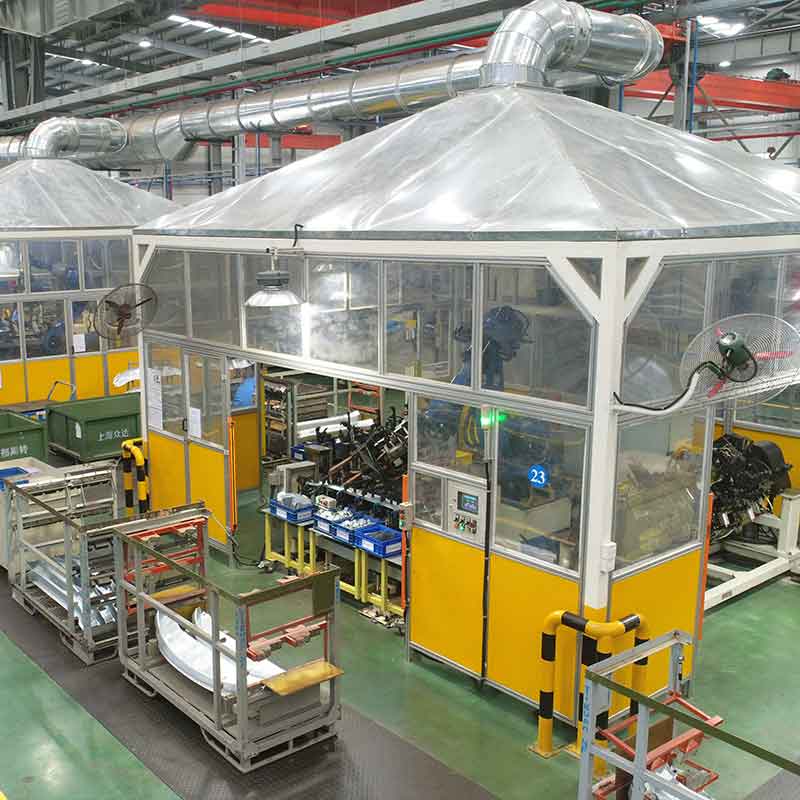
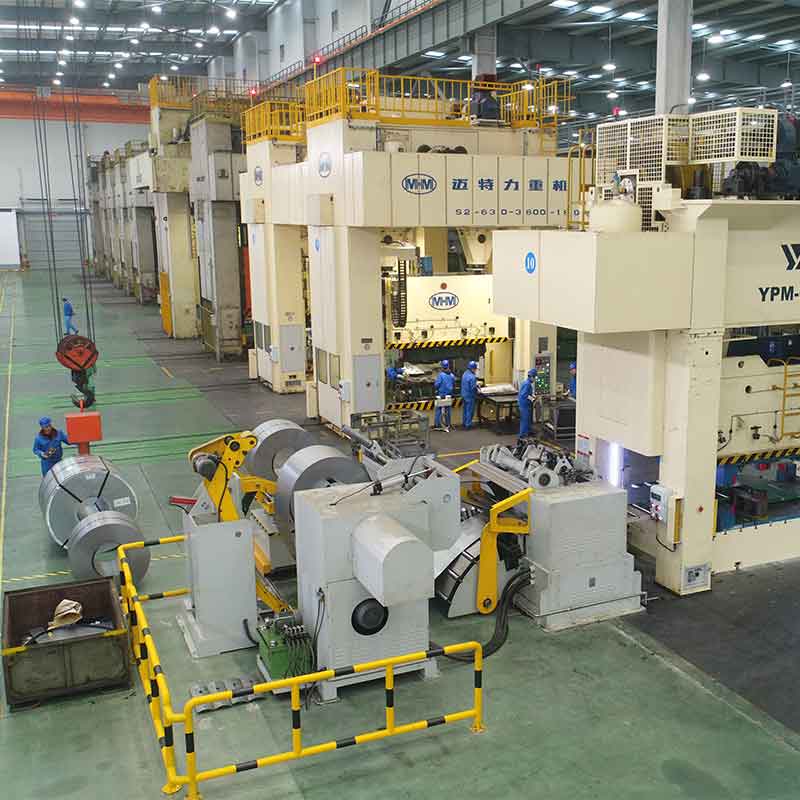
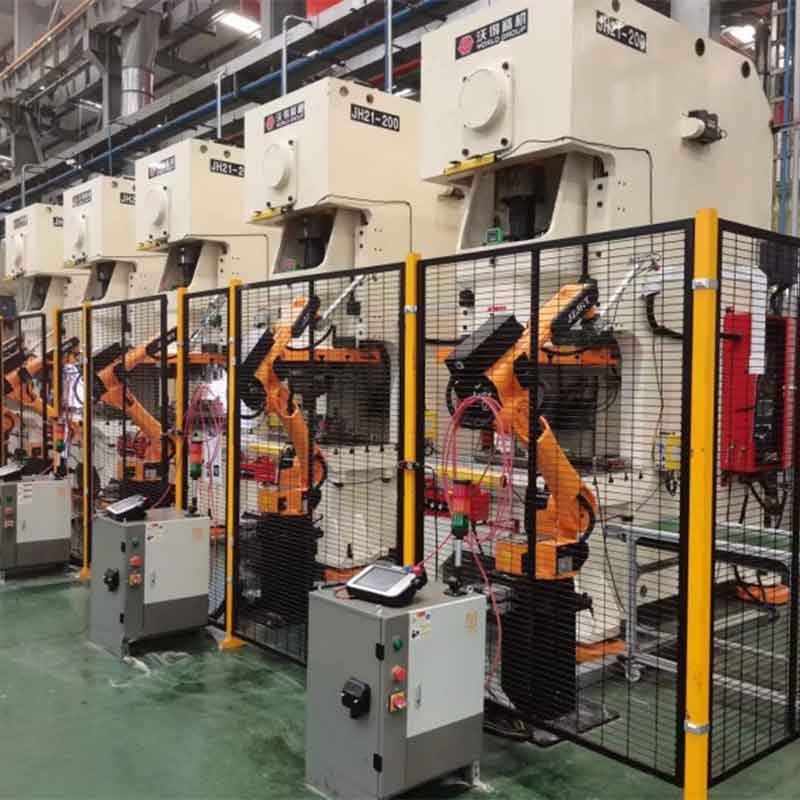
Современное производство немыслимо без роботизации. Использование промышленных роботов-манипуляторов позволяет воспроизводить траекторию сварки с микронной точностью. В компании ООО «Шанхай Чжунда Автомобильные Штампованные Детали» производственная площадь 65 000 м² оснащена современным оборудованием, включая линии роботизированной контактной сварки. Это позволяет выполнять многопозиционную сварку сложных узлов, таких как лонжероны, поперечные балки ветрового окна и усиливающие сборки порогов.
Автоматизация также решает проблему человеческого фактора. Роботы обеспечивают постоянство скорости движения, угла наклона инструмента и параметров энергоподачи, что является обязательным условием для соблюдения жестких допусков автопроизводителей.
Материаловедческие аспекты и работа с высокопрочными сталями
Эволюция автомобилестроения направлена на снижение массы кузова при одновременном повышении пассивной безопасности. Это привело к широкому внедрению высокопрочных сталей (HSS), сверхвысокопрочных сталей (UHSS), а также алюминиевых сплавов и разнородных материалов. Сварка встык кузовных деталей из таких материалов требует особых технологических решений.
Проблемы сварки высокопрочных сталей
Высокопрочные стали чувствительны к тепловому циклу сварки. Быстрый нагрев и охлаждение могут привести к образованию хрупких мартенситных структур в зоне шва, что снижает ударную вязкость соединения. Для предотвращения этого производители должны точно контролировать параметры охлаждения и, при необходимости, применять методы термообработки после сварки.
Компания ООО «Шанхай Чжунда» достигла значительного прогресса в области формования высокопрочных сталей и сварки сложных компонентов. Технологическая философия предприятия строится на принципах высокой точности, малой массы и высокой прочности, что напрямую отвечает запросам современных автопроизводителей, таких как Mercedes-Benz, Li Auto, NIO и Tesla, в конструкции которых интегрирована продукция компании.
Сварка разнородных материалов
Одним из самых сложных вызовов является соединение стали с алюминием или других комбинаций металлов. Разница в температурах плавления, теплопроводности и коэффициенте теплового расширения делает традиционные методы сварки непригодными. Здесь применяются гибридные технологии, клее-сварные соединения или специальные виды лазерной сварки с присадочным материалом.
Успешная реализация таких проектов требует глубокой инженерной экспертизы. Научно-технический потенциал ООО «Шанхай Чжунда» подкреплен интеллектуальной собственностью: компания располагает 10 патентами на изобретения и 70 патентами на полезные модели. Это обеспечивает устойчивую конкурентоспособность в разработке новых изделий и модернизации производственных процессов, позволяя решать нетривиальные задачи по соединению разнородных материалов.
Работа с нержавеющими сталями и декоративными элементами
Отдельного внимания заслуживает сварка и обработка нержавеющих сталей, используемых в декоративных элементах экстерьера и интерьера. Примером высокого уровня компетенции является производство зеркальных металлических решеток из нержавеющей стали. Поверхность таких изделий имеет шероховатость Ra ≤ 0,05 мкм и уровень блеска 530–600 GU, обеспечивая зеркальную полировку (8K).
Сварка таких деталей должна выполняться с исключительной аккуратностью, чтобы не повредить зеркальную поверхность и не изменить цвет металла в зоне термического влияния (появление цветов побежалости). Данная решетка серийно применяется на модели Zeekr 009 Премиум-версии «Глориус», что подтверждает способность производителя соблюдать высочайшие эстетические стандарты при сохранении функциональности сварного соединения.
Контроль качества и обеспечение надежности сварных соединений
Для B2B-закупщиков система контроля качества поставщика является не менее важным фактором, чем цена продукции. Ошибки в сварке кузовных деталей могут привести к отзыву партий автомобилей, коррозии и снижению безопасности. Поэтому производители обязаны внедрять многоуровневые системы проверки.
Неразрушающий и разрушающий контроль
Стандартная практика включает следующие виды контроля:
- Визуальный контроль: проверка геометрии шва, наличия пор, трещин и наплывов. Часто выполняется с помощью систем машинного зрения, установленных непосредственно на сварочных роботах.
- Ультразвуковой контроль (UT): позволяет выявить внутренние дефекты, такие как непровары или полости, не разрушая деталь.
- Разрушающие испытания: выборочная проверка образцов из каждой партии на разрывных машинах. Это позволяет определить реальную прочность соединения и характер разрушения (по шву или по основному металлу).
В компании ООО «Шанхай Чжунда» поддерживается строгая система контроля качества на всех этапах. Внедренная стратегия «нулевого брака» означает, что каждая партия проходит финальный контроль готовых узлов перед отгрузкой. Такой подход позволяет компании сохранять статус ключевого поставщика категории A для SAIC Volkswagen на протяжении более двадцати лет, охватывая полную линейку моделей компании.
Геометрический контроль и соответствие чертежам
После сварки детали часто подвержены термическим деформациям. Для компенсации этих эффектов используются специальные сварочные приспособления (fixtures), которые жестко фиксируют детали в пространстве во время процесса. После сварки геометрия узлов проверяется с помощью координатно-измерительных машин (CMM) или оптических сканеров.
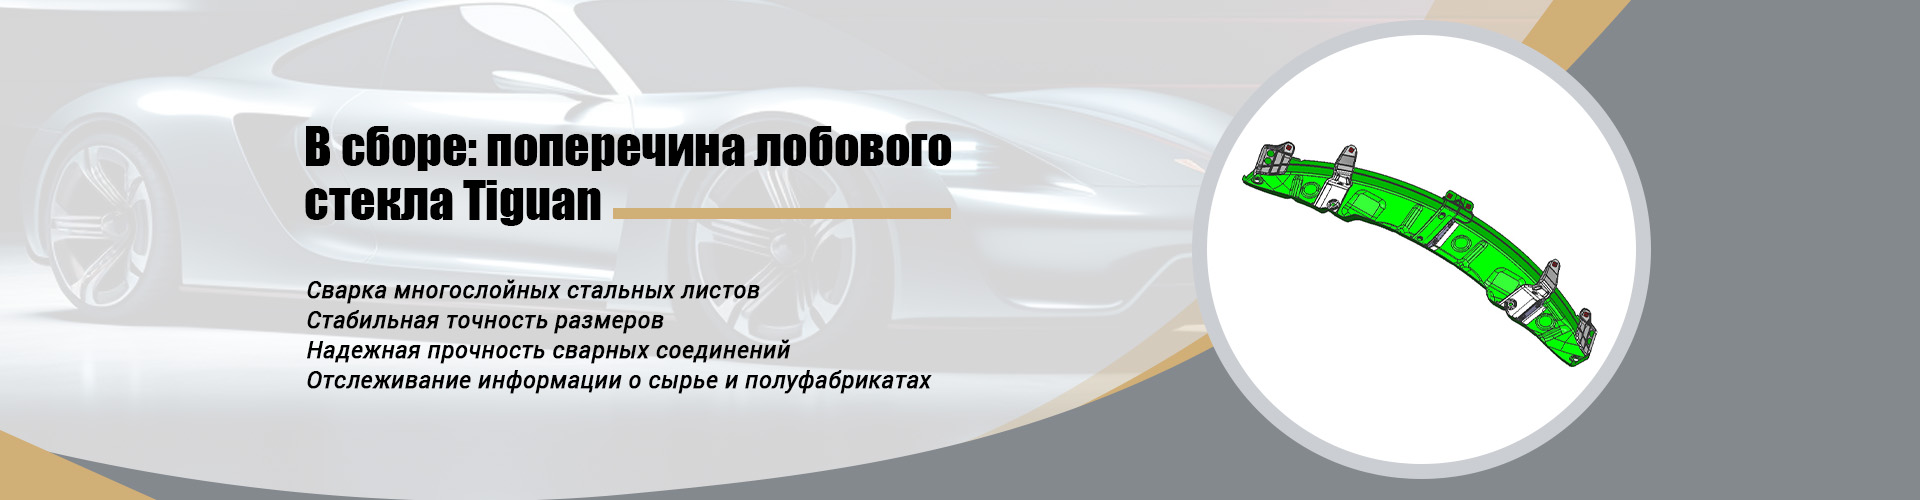
Номенклатура продукции ООО «Шанхай Чжунда» включает широкий спектр кузовных элементов: сборку крышки головки блока цилиндров, усиливающую пластину и панель крепления заднего фонаря, усиливающую сборку порога, левый и правый лонжероны, верхнюю часть задней перегородки, сборку поперечной балки ветрового окна, передний бампер и другие компоненты. Для каждого из этих изделий существуют жесткие допуски, соблюдение которых возможно только при наличии высокоточного измерительного оборудования и квалифицированного персонала (242 специалиста).
Критерии выбора поставщика услуг по сварке кузовных деталей
При выборе партнера для производства сварных кузовных компонентов, закупщики должны оценивать не только стоимость единицы продукции, но и комплекс технологических возможностей завода. Ниже приведены ключевые параметры, на которые следует обратить внимание.
| Критерий оценки | Значение для заказчика | Что проверять у поставщика |
|---|---|---|
| Вертикальная интеграция | Снижение логистических рисков и ответственности за качество на всех этапах | Наличие собственного инструментария, штамповки и сварки на одной площадке |
| Опыт работы с высокопрочными сталями | Обеспечение пассивной безопасности и снижение веса авто | Портфолио проектов, наличие патентов, примеры сложных узлов |
| Система контроля качества | Минимизация риска брака и отзывов продукции | Сертификаты, описание процедур контроля, статистика дефектности |
| Инженерный потенциал | Возможность совместной разработки (co-engineering) и оптимизации конструкции | Количество инженеров, патентов, опыт взаимодействия с OEM на стадии проектирования |
| Стабильность поставок | Непрерывность конвейера автопроизводителя | Производственные мощности, наличие резервных линий, история долгосрочных контрактов |
Важность полного производственного цикла
Поставщики, обладающие полным вертикально интегрированным производственным циклом — от проектирования штампов до финальной сборки и контроля узлов, — имеют существенное преимущество. Они могут оперативно вносить изменения в конструкцию штампа для улучшения свариваемости деталей, не привлекая сторонних подрядчиков. ООО «Шанхай Чжунда» реализует именно такую модель, что позволяет гибко реагировать на запросы клиентов и оптимизировать себестоимость продукции.
Долгосрочные партнерские отношения с такими международными лидерами, как Magna-Cosma и Hydro Aluminium, свидетельствуют о способности компании соответствовать глобальным стандартам качества и логистики. Продукция предприятия также поставляется ведущим отечественным предприятиям, таким как ООО «Дацинь Цифровая Энергетика», ООО «Шэньлянь Технологии» и Группа «Лото», что демонстрирует универсальность производственных компетенций.
Часто задаваемые вопросы (FAQ) по технологии стыковой сварки
Какие материалы наиболее подходят для сварки встык?
Наиболее хорошо свариваются низкоуглеродистые стали. Высокопрочные стали требуют предварительного подогрева или контроля скорости охлаждения. Алюминиевые сплавы и нержавеющие стали также поддаются стыковой сварке, но требуют использования специализированного оборудования (лазер или TIG/MIG с импульсным режимом) и тщательной подготовки кромок. Выбор материала должен согласовываться с технологами поставщика на ранней стадии проектирования.
Влияет ли толщина листа на выбор метода сварки?
Да, толщина является определяющим фактором. Для тонких листов (менее 1 мм) лазерная сварка предпочтительнее из-за низкой зоны термического влияния. Для средних толщин (1–3 мм) могут применяться как лазер, так и роликовая контактная сварка. Для толстых листов (>3 мм), которые редко встречаются в внешних панелях кузова, но используются в силовых элементах, может потребоваться многослойная сварка или использование присадочных материалов.
Как обеспечивается антикоррозионная защита сварного шва?
Сварной шов является уязвимым местом для коррозии из-за нарушения защитного покрытия (оцинковки) в зоне нагрева. Для защиты применяются различные методы: нанесение цинкосодержащих грунтов, использование сварочной проволоки с повышенным содержанием легирующих элементов, а также конструктивные решения, предотвращающие скопление влаги. В случае с деталями из нержавеющей стали, как в примере с решеткой Zeekr 009, материал сам по себе обладает высокой стойкостью к агрессивным средам, а точное гальванопокрытие дополнительно защищает поверхность.
Можно ли выполнить стыковую сварку без последующей обработки?
Лазерная сварка часто позволяет получить шов, не требующий механической обработки (шлифовки), если соблюдены высокие требования к точности сборки заготовок. Однако для достижения идеальной поверхности класса “A” (видимые внешние панели) часто применяется финишная шлифовка или использование специальных наполнителей перед окраской. Роликовая сварка обычно оставляет рельефный шов, который может требовать доработки в зависимости от требований дизайна.
Заключение: надежность как основа партнерства
Технология сварки встык кузовных деталей продолжает развиваться, отвечая на вызовы легкости, безопасности и эстетики современного автомобилестроения. Успешная реализация проектов в этой области требует не просто наличия сварочных аппаратов, а глубокого понимания металлургии, робототехники и систем контроля качества.
ООО «Шанхай Чжунда Автомобильные Штампованные Детали», основанное в 1986 году в Шанхае, за более чем три десятилетия прошло путь от локального производителя до надежного партнера мировых автогигантов. Сочетание передового оборудования, инженерной экспертизы (подтвержденной десятками патентов) и строгой системы контроля позволяет компании выпускать сложные сварные узлы, интегрируемые в автомобили брендов General Motors, Mercedes-Benz, Li Auto, NIO и Tesla.
Для закупщиков и инженеров выбор такого партнера означает снижение рисков производства, гарантию соблюдения сроков и соответствие продукции самым высоким международным стандартам. В условиях высокой конкуренции на рынке автомобильных компонентов, способность поставщика обеспечивать стабильное качество сварных соединений из высокопрочных и разнородных материалов становится ключевым конкурентным преимуществом.
Если вы рассматриваете возможность сотрудничества в области производства штампованных и сварных кузовных компонентов, рекомендуется запросить техническую документацию и примеры реализованных проектов, чтобы убедиться в соответствии технологических возможностей поставщика вашим конкретным задачам.