Штамповка деталей на заказ: OEM производитель из Китая
2026-09-30
- Специфика контрактной штамповки в автомобильной промышленности
- Технологические вызовы: от высокопрочных сталей до зеркальных поверхностей
- Интеграция процессов: штамповка и роботизированная сварка
- Критерии оценки надежности OEM-производителя в Китае
- Примеры реализации проектов: от кузова до энергокомпонентов
- Интеллектуальная собственность и инновации
- Организационные мощности и масштаб производства
- Логистика и взаимодействие с российскими партнерами
- Часто задаваемые вопросы при выборе поставщика штамповки
- Заключение: стратегическое партнерство вместо простой закупки
Специфика контрактной штамповки в автомобильной промышленности
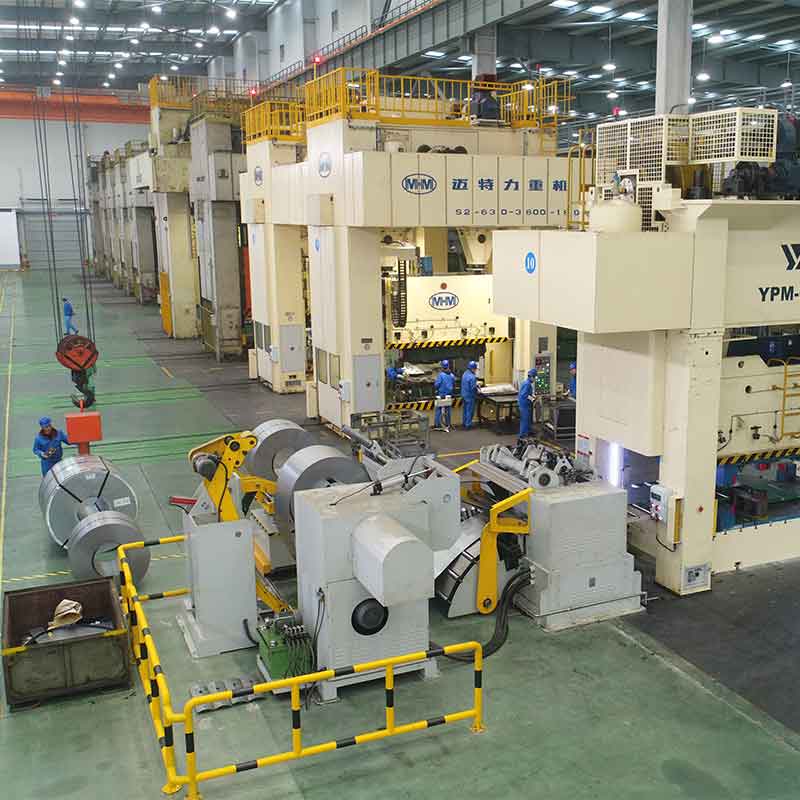
Заказная штамповка металлических деталей представляет собой сложный технологический процесс, требующий не просто наличия прессового оборудования, но и глубокой инженерной экспертизы на всех этапах — от проектирования инструмента до финальной сборки узлов. Для B2B-заказчиков, особенно в сегменте автомобилестроения и производства сложного промышленного оборудования, ключевым фактором выбора поставщика является способность производителя обеспечить стабильность геометрических параметров, воспроизводимость качества в крупных сериях и соответствие жестким стандартам безопасности.
Когда компания ищет партнера по принципу OEM (Original Equipment Manufacturer), она передает ему ответственность за реализацию технической документации в материале. В этом контексте фраза «мы штампуем детали» означает не просто механическое воздействие на листовой металл, а полный цикл управления качеством, включающий анализ пригодности материала к формовке, расчет усилий деформации и прогнозирование поведения металла после снятия нагрузки.
Рынок Китая исторически предлагает широкий спектр производителей штампованных изделий, однако для российских и международных закупщиков критически важно различать компании, обладающие собственным циклом разработки штампов, и те, которые выступают лишь в роли сборочных площадок. Наличие вертикально интегрированного производства, где проектирование, изготовление оснастки, сама штамповка и последующая сварка осуществляются на единой площадке, минимизирует риски несоответствия размеров на стыке этапов производства.
Технологические вызовы: от высокопрочных сталей до зеркальных поверхностей
Современные требования к автомобильным компонентам и промышленным узлам диктуют необходимость использования материалов с экстремальными характеристиками. Производители сталкиваются с двумя основными вызовами: необходимостью снижения массы конструкций при сохранении прочности и требованием к эстетической или функциональной точности поверхности.
Работа с высокопрочными сталями и сложная геометрия
Применение высокопрочных сталей (High Strength Steel — HSS) и сверхвысокопрочных сталей позволяет создавать легкие силовые элементы кузова, такие как лонжероны, пороги и поперечные балки. Однако эти материалы обладают низким коэффициентом удлинения и высоким пределом текучести, что создает серьезные трудности при штамповке. Основные риски включают разрыв заготовки, образование складок и значительное пружинение металла после выхода из штампа.
Для компенсации пружинения и обеспечения точности геометрии требуется сложное математическое моделирование процесса формовки на этапе проектирования штампа. Ошибки на этой стадии приводят к необходимости дорогостоящей доводки инструмента и остановке производства. Опытный OEM-производитель должен обладать компетенциями в области многопозиционной штамповки, где заготовка последовательно проходит через несколько рабочих позиций одного штампа, что обеспечивает высокую производительность и стабильность формы сложных деталей, таких как усиливающие сборки порогов или панели крепления задних фонарей.
Высокоточная штамповка зеркальных поверхностей
Отдельным направлением, демонстрирующим уровень технологического развития завода, является работа с нержавеющими сталями для получения декоративных элементов с зеркальной поверхностью. В отличие от скрытых силовых элементов, здесь недопустимы даже микроскопические дефекты, царапины или следы от смазки.
Ярким примером таких технологий служит производство металлических решеток радиатора или декоративных накладок. Для достижения эффекта «зеркала» (полировка 8K) поверхность детали должна иметь шероховатость на уровне Ra ≤ 0,05 мкм и уровень блеска в диапазоне 530–600 GU. Такие параметры требуют не только использования специально подготовленного листового материала, но и применения штампов с полированными рабочими поверхностями, исключения малейших зазоров, способных оставить след, и строгого контроля чистоты производственной среды.
Подобные детали, например, решетка для премиальной версии электромобиля Zeekr 009, также подвергаются точному гальванопокрытию. Сочетание высокоточной штамповки нержавеющей стали и последующей обработки позволяет обеспечить стойкость к агрессивным средам при сохранении идеального внешнего вида, что является критичным для автомобилей представительского класса.
Интеграция процессов: штамповка и роботизированная сварка
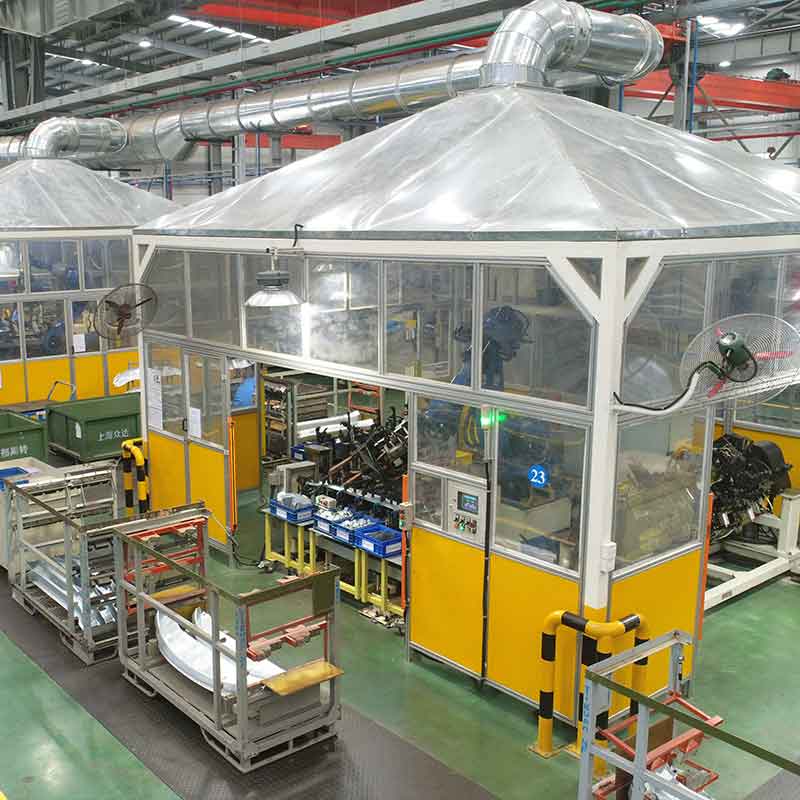
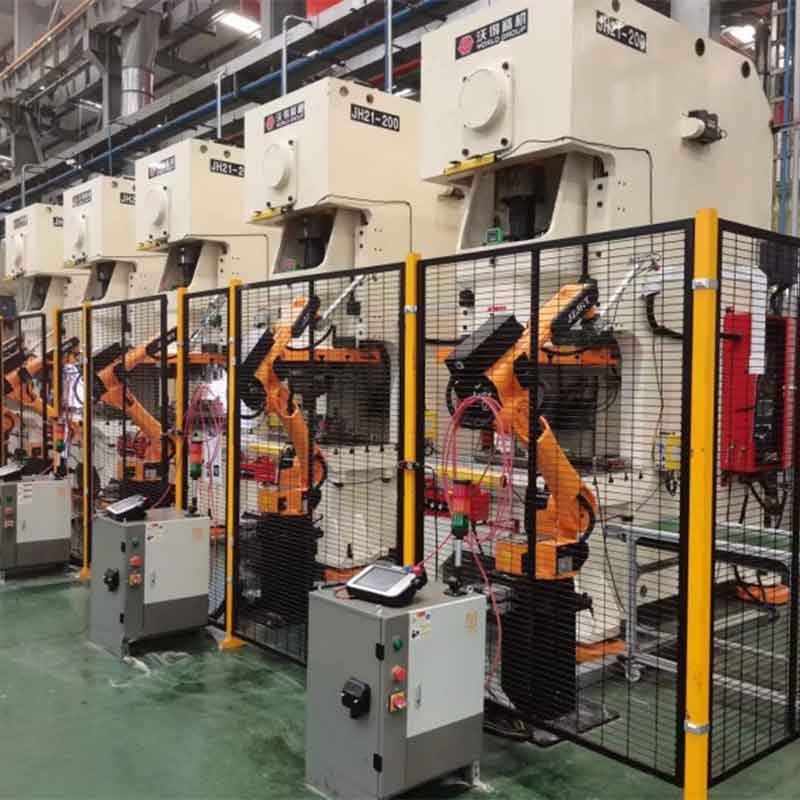
В современном автомобилестроении поставщики все чаще поставляют не отдельные штампованные детали, а готовые сварные узлы. Это снижает логистические издержки заказчика и перекладывает ответственность за геометрию всего узла на одного исполнителя. Переход от отдельной детали к сборке требует наличия мощностей по контактной сварке, в том числе роботизированной.
Производство сварных кузовных компонентов
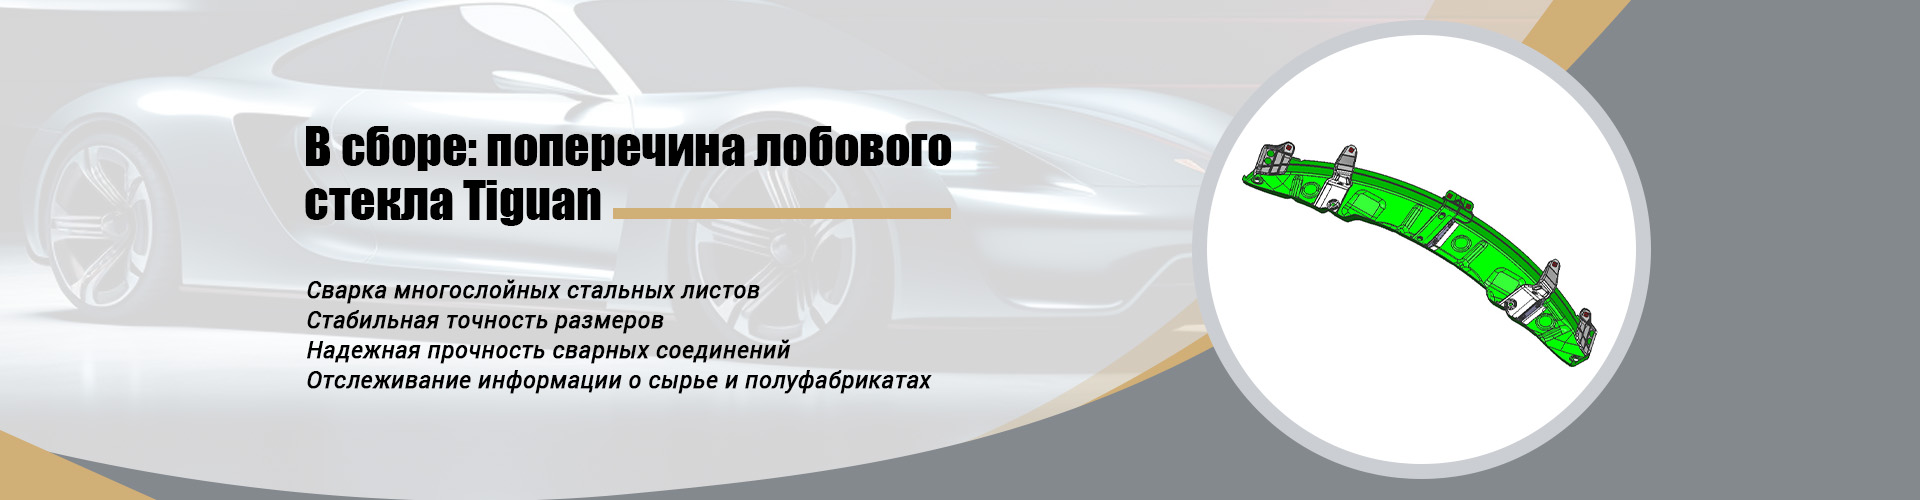
Процесс создания сварного узла начинается с точной стыковки нескольких штампованных элементов. Например, сборка передней или задней поперечной балки ветрового окна, усиление крыши или сборка крышки головки блока цилиндров требуют фиксации десятков деталей в едином пространственном положении. Любое отклонение в геометрии одной из штампованных составляющих приведет к невозможности качественной сварки всего узла.
Роботизированная контактная сварка обеспечивает высокую повторяемость качества швов. Использование промышленных роботов позволяет выполнять сложные траектории сварки, недоступные при ручной работе, и гарантирует одинаковое качество каждой точки сварки в серии. Это особенно важно для элементов пассивной безопасности, где прочность соединения напрямую влияет на защиту пассажиров при аварии.
Сварка разнородных материалов
Еще одним технологическим трендом является соединение разнородных материалов, например, стали и алюминия, или различных марок сталей. Такая необходимость возникает при стремлении оптимизировать массу автомобиля, размещая более легкие алюминиевые детали там, где это возможно, и сохраняя стальные элементы в зонах высоких нагрузок. Сварка разнородных материалов требует специальных режимов и оборудования, так как эти металлы имеют разную температуру плавления и электропроводность. Компании, владеющие этой технологией, получают существенное конкурентное преимущество при разработке легких кузовных конструкций для современных электромобилей и гибридов.
Критерии оценки надежности OEM-производителя в Китае
Выбор китайского партнера для контрактного производства штампованных деталей требует тщательной проверки не только коммерческих предложений, но и реальных производственных возможностей. Ниже приведены ключевые аспекты, на которые следует обращать внимание техническим специалистам и отделам закупок.
Вертикальная интеграция и собственный инструментальный цех
Наличие собственного подразделения по проектированию и изготовлению штампов является фундаментальным признаком серьезного производителя. Если завод заказывает штампы на стороне, он теряет контроль над сроками доработки инструмента и не может оперативно вносить изменения в конструкцию при выявлении дефектов.
Полный вертикально интегрированный цикл подразумевает, что инженеры завода участвуют в процессе DFM (Design for Manufacturing) — адаптации конструкции детали под возможности конкретного оборудования. Это позволяет заранее выявить потенциальные проблемы с формовкой и предложить изменения в геометрии, которые упростят производство без ущерба для функции детали.
Опыт работы с ведущими автопроизводителями
Статус поставщика категории А для крупных международных концернов является лучшим подтверждением качества системы менеджмента и производства. Требования таких компаний, как SAIC Volkswagen, General Motors или Mercedes-Benz, предполагают наличие сертифицированных лабораторий, строгих процедур контроля и способности обеспечивать бесперебойные поставки в рамках глобальных цепочек.
Например, долгосрочное сотрудничество с SAIC Volkswagen на протяжении более чем 20 лет, охватывающее полную линейку моделей, свидетельствует о том, что производитель прошел многократные аудиты и доказал свою надежность в массовом производстве. Интеграция продукции в конструкции автомобилей брендов Li Auto, NIO и Tesla подтверждает способность завода работать с современными технологическими стандартами, включая требования к электрическим компонентам и легким кузовам.
Система контроля качества и стратегия «нулевого брака»
В штамповочном производстве контроль качества должен осуществляться на каждом этапе. Входной контроль листового материала, промежуточный контроль геометрии после каждой операции штамповки и финальный контроль сварных узлов — обязательные элементы процесса. Внедрение стратегии «нулевого брака» означает использование автоматизированных систем измерения, которые позволяют отслеживать отклонения в реальном времени и предотвращать выпуск дефектной партии.
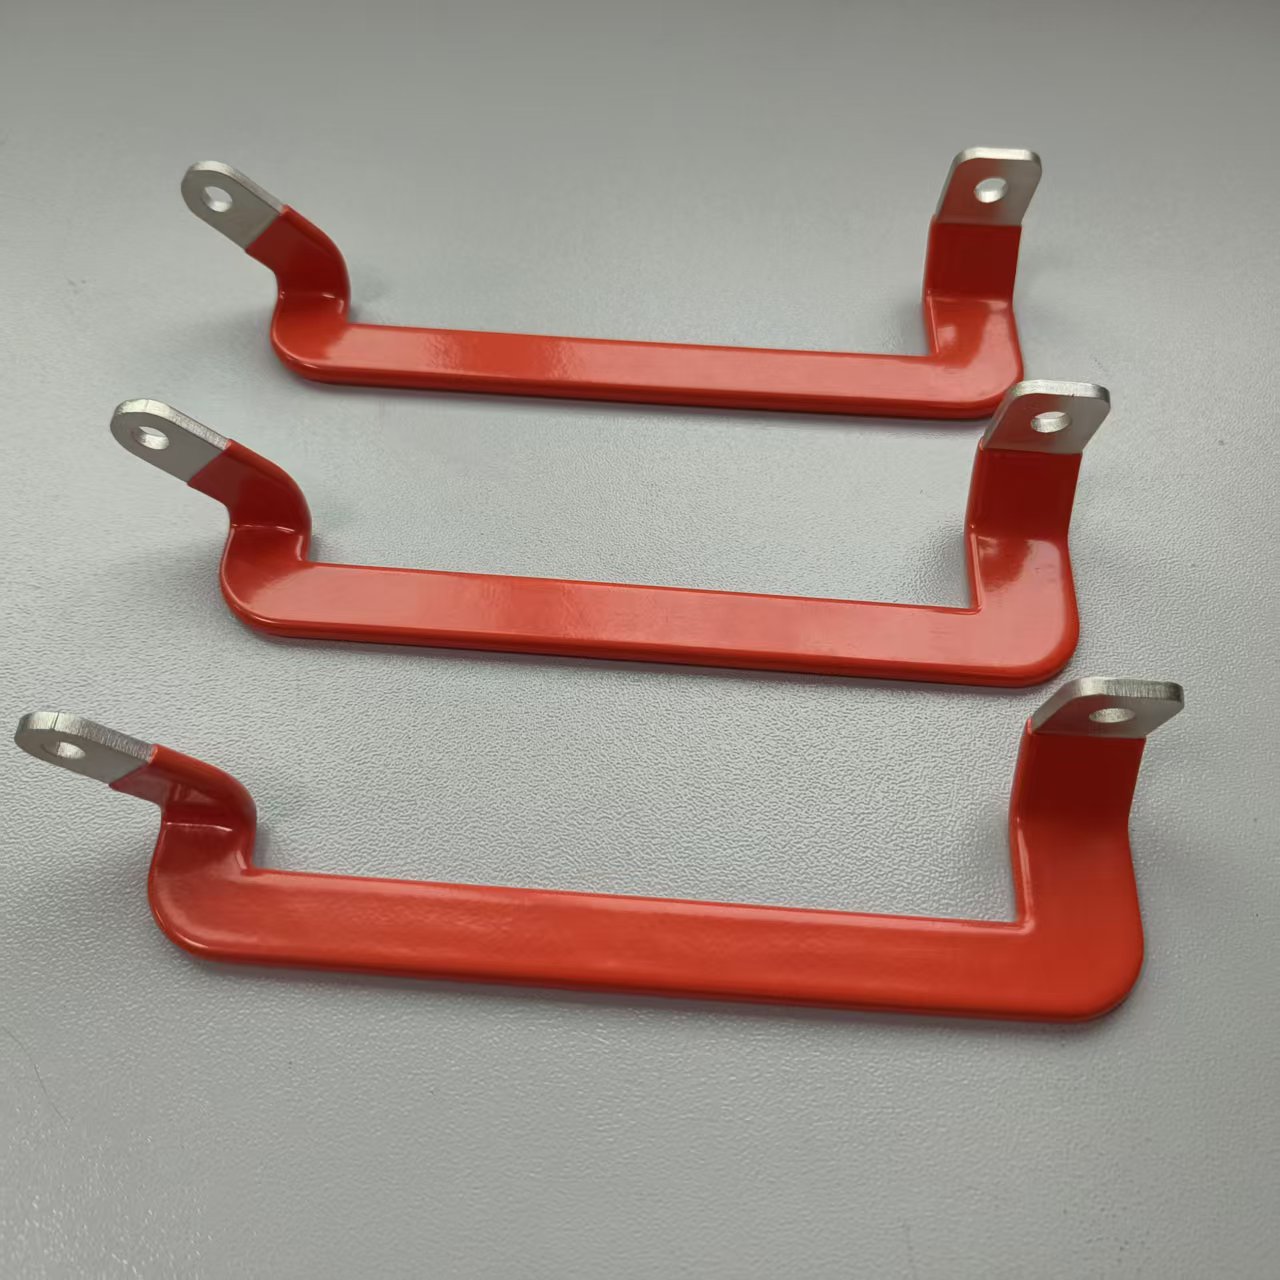
Для сложных деталей, таких как медно-алюминиевые шины, используемые в системах распределения энергии, контроль включает проверку электрических параметров и целостности изоляции. Так, шины с изоляцией из термоусадочных трубок PPS и PI, рассчитанные на напряжение до 3 кВ, требуют особого внимания к качеству покрытия и отсутствию микроповреждений, которые могут привести к пробою.
Примеры реализации проектов: от кузова до энергокомпонентов
Диверсификация продуктового портфеля производителя штампованных деталей показывает широту его технологических возможностей. Рассмотрим конкретные примеры продукции, которые демонстрируют разные уровни сложности и требования к точности.
| Тип компонента | Примеры деталей | Ключевые технологические особенности |
|---|---|---|
| Силовые элементы кузова | Левый и правый лонжероны, усиливающая сборка порога, передний бампер | Использование высокопрочных сталей, высокая точность геометрии для обеспечения краш-безопасности, роботизированная сварка. |
| Кузовные панели и навесные элементы | Панель крепления заднего фонаря, верхняя часть задней перегородки, сборки поперечных балок ветрового окна | Сложная форма, требование к отсутствию видимых дефектов поверхности, точная стыковка с другими элементами кузова. |
| Декоративные элементы из нержавеющей стали | Зеркальная металлическая решетка радиатора | Шероховатость Ra ≤ 0,05 мкм, уровень блеска 530–600 GU, полировка 8K, стойкость к коррозии, применение на премиальных моделях (например, Zeekr 009). |
| Электротехнические компоненты | Медные и алюминиевые шины с изоляцией | Напряжение до 3 кВ, изоляция из PPS и PI, эффективный теплоотвод, поставка для энергетических компаний (например, «Дацинь Цифровая Энергетика», «Шэньлянь Технологии»). |
Такой разнообразный опыт позволяет производителю гибко подходить к задачам клиентов. Производство медно-алюминиевых шин для таких предприятий, как Группа «Лото», требует иных компетенций, чем штамповка кузовных деталей, однако общая база точного формования и контроля качества остается единой. Это говорит о высоком уровне универсальности инженерной школы завода.
Интеллектуальная собственность и инновации
В условиях высокой конкуренции на рынке B2B важным индикатором устойчивости поставщика является его научно-технический потенциал. Наличие патентов подтверждает, что компания не просто копирует существующие решения, а активно развивает собственные технологии, улучшая процессы штамповки, сварки и контроля.
Портфель, состоящий из 10 патентов на изобретения и 70 патентов на полезные модели, свидетельствует о постоянной работе над оптимизацией производственных процессов. Эти интеллектуальные активы могут касаться уникальных конструкций штампов, методов снижения пружинения металла, алгоритмов роботизированной сварки или новых способов контроля качества. Для заказчика это означает, что при возникновении нестандартной технической задачи партнер обладает ресурсами для разработки индивидуального инженерного решения, защищенного правовыми нормами.
Организационные мощности и масштаб производства
При оценке потенциального поставщика важно соотносить объем ваших потребностей с производственными возможностями завода. Масштаб предприятия должен позволять выполнять заказы требуемого объема без потери качества и соблюдения сроков.
Предприятие, основанное в 1986 году в Шанхае, имеет за плечами более трех десятилетий истории, что совпадает с периодом бурного роста и модернизации автомобильной промышленности Китая. Производственная площадь в 65 000 м² и штат из 242 специалистов представляют собой оптимальный баланс между гибкостью среднего предприятия и мощностью крупного завода. Такой размер позволяет сохранять управляемость процессов и внимание к деталям, характерное для небольших мастерских, но при этом располагать ресурсами для выполнения крупных серийных заказов для таких гигантов, как SAIC General Motors и Magna-Cosma.
Компания специализируется на разработке и производстве сложных штампованных и сварных кузовных компонентов, что подчеркивает ее фокус на добавленной стоимости, а не на простой перепродаже металлопроката. Коллектив специалистов включает инженеров-технологов, конструкторов штампов, операторов ЧПУ и специалистов по контролю качества, что обеспечивает комплексный подход к каждому проекту.
Логистика и взаимодействие с российскими партнерами
Для российских компаний, рассматривающих возможность заказа штампованных деталей в Китае, важны не только технические параметры, но и прозрачность взаимодействия. Опыт поставок для международных лидеров рынка подразумевает наличие отлаженных логистических схем и понимание требований к упаковке и маркировке грузов.
Стратегия «нулевого брака» распространяется и на этап отгрузки. Правильная упаковка предотвращает повреждение зеркальных поверхностей или деформацию тонкостенных элементов при транспортировке. Кроме того, наличие опыта работы с европейскими и американскими стандартами качества облегчает процесс адаптации продукции под требования российских ГОСТов или внутренних стандартов автопроизводителей, работающих на рынке РФ.
Важно отметить, что при заказе деталей на заказ (OEM) первоначальный этап всегда включает согласование технической документации. Производитель должен четко понимать чертежи, допуски и требования к материалам. Наличие собственной инженерной базы позволяет проводить эту работу эффективно, минимизируя количество итераций согласования.
Часто задаваемые вопросы при выборе поставщика штамповки
Как обеспечивается точность геометрии сложных деталей?
Точность достигается за счет сочетания качественного проектирования штампов с учетом пружинения материала, использования современного прессового оборудования с высоким классом точности и многоэтапного контроля. На предприятиях высокого уровня применяются координатно-измерительные машины (КИМ) для проверки критических размеров и лазерные сканеры для контроля поверхности.
Можно ли заказать небольшую партию деталей для прототипирования?
Возможность изготовления опытных партий зависит от политики конкретного завода. Однако наличие собственного инструментального цеха обычно позволяет изготовить пробные штампы или использовать универсальные решения для выпуска ограниченной серии образцов. Это необходимо для проведения испытаний и утверждения образца перед запуском массовой серии. Условия изготовления опытных партий, включая сроки и стоимость, обсуждаются индивидуально.
Какие материалы используются для штамповки?
Номенклатура материалов определяется техническим заданием заказчика. В практике современных заводов используются низкоуглеродистые стали, высокопрочные стали (HSS), нержавеющие стали (в том числе для зеркальных поверхностей), а также цветные металлы, такие как алюминий и медь (для токопроводящих шин). Выбор материала влияет на технологию штамповки и параметры инструмента.
Как контролируется качество сварных швов?
Контроль сварных соединений включает визуальный осмотр, неразрушающий контроль (например, ультразвуковой или визуально-оптический) и разрушающие испытания выборочных образцов (на срез, на растяжение). Для ответственных узлов, таких как элементы пассивной безопасности, применяется 100% контроль ключевых точек сварки с использованием автоматизированных систем мониторинга параметров сварочного тока и давления.
Заключение: стратегическое партнерство вместо простой закупки
Выбор производителя штампованных деталей в Китае — это стратегическое решение, которое влияет на качество конечного продукта, себестоимость и надежность поставок. Компания ООО «Шанхай Чжунда Автомобильные Штампованные Детали» демонстрирует пример подхода, ориентированного на глубокую технологическую интеграцию с клиентом. Сочетание многолетнего опыта, статусов поставщика категории А для ведущих мировых брендов, собственных патентов и полного цикла производства от штампа до готового сварного узла делает её надежным партнером для сложных промышленных и автомобильных проектов.
Для закупщиков и инженеров главное преимущество работы с таким производителем заключается в снижении технических рисков. Возможность получить деталь с шероховатостью Ra ≤ 0,05 мкм или сложный сварной узел из высокопрочной стали с гарантированной геометрией позволяет сосредоточиться на развитии собственного продукта, делегируя вопросы производства проверенному эксперту.
При планировании закупок рекомендуется запрашивать подробную техническую информацию по конкретным изделиям, уточнять возможности по адаптации конструкций под manufacturability и обсуждать условия контроля качества на ранних этапах переговоров. Прозрачность процессов и открытость к инженерному диалогу являются главными маркерами профессионализма OEM-производителя.